


A questão chave na seleção do alumínio para peças aparentemente não é apenas qual liga pode ser anodizada, mas qual rota de liga corresponde melhor ao acabamento alvo, geometria da peça e método de processamento. Se esse julgamento estiver errado no início, o resultado mais comum não é que a peça não possa ser fabricada, mas que a aparência não atinge o alvo, a rota do processo se torna difícil, as iterações da amostra aumentam ou a consistência de lote a lote se torna difícil de controlar na produção.
- Prioridades do projeto: As peças de aparência geralmente precisam equilibrar acabamento superficial, compatibilidade de processo e consistência em lotes — não apenas se uma classificação de liga é comumente utilizada.
- Rotas de liga: Ligas diferentes são melhores em trabalhos diferentes. Algumas são melhores para maior qualidade de superfície, outras para aplicações de habitação equilibrada, e algumas para projetos que precisam equilibrar aparência e requisitos estruturais.
- Acabamentos: Acabamentos brilhantes, naturais, jateados por miçangas, escovados, pretos ou anodizados espelhados não exigem as mesmas exigências no substrato.
- Método de avaliação: A seleção do material deve ser julgada juntamente com os requisitos de tempero, rota de processamento e tratamento superficial — não como decisões separadas.
A Chalco Aluminium pode ajudar a restringir a rota do material com base na função da peça, acabamento alvo, método de processamento e requisitos de desenho, e então avaliar ligas, especificações, fabricação e a rota adequada dentro de soluções mais amplas de anodizização de alumínio sob as mesmas condições do projeto.
Por que a seleção de materiais da aparência não pode seguir a mesma lógica das partes estruturais
As peças estruturais geralmente são selecionadas primeiro por resistência, resistência à corrosão, dimensões e custo; as peças de aparência também devem trazer acabamento superficial, compatibilidade de processo e consistência em lotes na decisão desde o início.
Por isso, mesmo com o mesmo processo de anodização, projetos com diferentes aparências não devem seguir automaticamente a mesma rota de liga.
Em muitos casos, o problema não é que o material não possa ser anodizado, mas que a rota da liga não corresponde à prioridade do projeto. Acabamento brilhante, jateamento de contas, formabilidade, estabilidade dimensional e consistência da aparência são pontos de partida diferentes, então a escolha da liga não deve ser a mesma.
Primeiro, decida qual caminho de liga seu projeto está mais próximo
Para peças de aparência, identificar primeiro a rota de liga geralmente é mais eficaz do que focar em uma única inclinação cedo demais.
Ligas diferentes resolvem problemas distintos: algumas são melhores para aparência superficial, outras para efeitos decorativos, outras para aplicações de habitação equilibrada e algumas para projetos que precisam equilibrar aparência e requisitos estruturais.
- Rota de Alta Qualidade da Superfície
Melhor para projetos que priorizam aparência vibrante, sensação metálica natural e acabamento de superfície fino.
1050, 1070
- Rota Decorativa e Espelhada
Melhor para projetos que priorizam o efeito espelho, aparência decorativa e uniformidade da superfície.
5005, 5505
- Rota Residencial Principal
Melhor para projetos habitacionais que precisam equilibrar aparência, formabilidade e compatibilidade de produção.
5052, 5252
- Rota de Equilíbrio Aparência–Estrutura
É melhor para projetos que também precisam considerar estabilidade dimensional, geometria das peças e a rota de processamento.
6063A
Seleção Baseada em Aplicação para Partes de Aparência: Primeiro Identifique Que Tipo de Projeto Você Tem
Para peças de aparência, julgar pelo cenário de aplicação primeiro geralmente é mais eficaz do que comparar uma única classificação de liga no início.
Projetos diferentes resolvem prioridades diferentes primeiro: alguns focam em equilibrar a formabilidade e aparência da habitação, outros na uniformidade decorativa da superfície, outros em efeitos visuais brilhantes ou espelhados, e alguns precisam trazer forma estrutural e estabilidade dimensional para a decisão desde o início.
Caixas de Eletrônicos de Consumo: Comece pela Aparência, Formabilidade e Ajuste de Produção
Peças típicas incluem carcaças para smartphones, laptops, para tablets, caixas para alto-falantes, carcaças para cigarros eletrônicos, placas para SIM e alguns componentes intermediários de celulares.
A primeira prioridade para esse tipo de projeto é equilibrar aparência, formabilidade e compatibilidade de produção. Projetos habitacionais baseados em chapas também podem ser avaliados pela via da chapa de alumínio de carcaça digital 3C , enquanto peças estruturais internas com requisitos de conformação mais exigentes podem exigir uma solução separada de alumínio de alta formabilidade.
- Ligas preferidas: 5052, 5252, 6063A
- Rotas de acabamento comuns: anodização por estalamento por estalão, anodização natural, anodização preta
- Foco de fabricação: compatibilidade de conformação, controle de aparência após usinagem CNC, ajuste dimensional em áreas de montagem e consistência em lotes
Clique para ver a chapa de alumínio anodizando de alta resistência para carcaças de eletrônicos de consumo
Superfícies e Painéis Decorativos: Comece pela Uniformidade e Aparência Decorativa
As peças típicas incluem painéis decorativos, superfícies externas de acabamento, tiras, alguns painéis visíveis grandes e peças decorativas com requisitos de aparência mais elevados.
Para esse tipo de projeto, uniformidade de superfície, integridade visual e efeito decorativo geralmente vêm em primeiro lugar.
- Ligas preferidas: 5005, 5505
- Rotas de acabamento comuns: anodização natural, anodização preta, anodização escovada
- Foco de fabricação: planura da superfície, consistência de cor em grandes áreas visíveis e controle de aparência após a formação da luz
Peças Brilhantes e com Acabamento Espelhado: Comece pela aparência superficial, não pela resistência
Peças típicas incluem tubos de batom, peças decorativas para espelhos, algumas partes de aparência vibrante e partes que são polidas antes da anodização.
A primeira prioridade para esse tipo de projeto é o brilho, o efeito espelho e a finura da superfície — não a resistência estrutural.
- Ligas preferidas: 1050, 1070, 5505
- Rotas comuns de acabamento: polimento / tratamento com espelho + anodização, anodização natural brilhante
- Foco de fabricação: compatibilidade de polimento, controle de defeitos superficiais e julgamento estrutural leve quando a aparência tem prioridade
Peças de Aparência Estrutural: Comece com a Estabilidade Dimensional e a Rota de Processamento
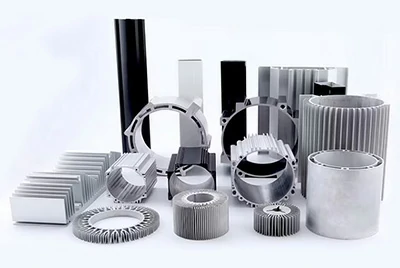
Peças típicas incluem peças de chassis, carcaças de perfil, alojamentos que precisam manter boa aparência após a usinagem CNC e peças com requisitos de estabilidade dimensional mais altos.
Esses projetos não podem ser avaliados apenas pela aparência superficial; geometria da peça, rota de processamento e estabilidade dimensional devem ser consideradas em conjunto. Se um projeto 3C ultrapassar a rota convencional de aparência de liga e exigir uma direção de chapa fina substancialmente mais resistente, a chapa de alumínio 7-série de alta resistência e alta tenacidade deve ser avaliada separadamente em relação aos requisitos de conformação, estrutura e superfície do projeto.
- Ligas preferidas: 6063A, 5052
- Rotas de acabamento comuns: anodização por estalamento por estalão, anodização natural, anodização preta
- Foco de fabricação: conformação de perfis, controle de distorção pós-CNC, controle de detalhes de canto e sincronização das dimensões do conjunto com os requisitos de aparência
Se seu projeto já possui um tipo de peça definido, acabamento alvo ou método de processamento, a Chalco Aluminium pode ajudar a restringir a faixa de ligas, a rota de acabamento e as prioridades de fabricação para essa aplicação antes de passar para decisões de nível de grau e especificação.
Como Escolher Ligas Comuns: Primeiro Decida Qual Grupo de Ligas Está Mais Próximo do Seu Projeto
Para peças aparente, a seleção de ligas não é sobre qual é 'melhor', mas qual grupo de ligas está mais próximo das prioridades do seu projeto.
1050 / 1070 - Melhor para Projetos Brilhantes e de Alta Qualidade de Superfície
Ideal para peças de acabamento brilhante, peças decorativas leves e componentes anodizados polidos.
Frequentemente usado onde brilho, sensação metálica natural e aparência fina da superfície importam mais do que as demandas estruturais.
5005 / 5505 - Melhor para Superfícies Decorativas e Projetos com Efeito Espelho
Ideal para painéis decorativos, tiras de acabamento, superfícies externas e peças decorativas de espelhos.
Frequentemente usado onde aparência decorativa, uniformidade superficial e efeito espelho são prioridades principais.
5052 / 5252 - Melhor para Projetos Habitacionais Convencionais
Ideal para smartphones, laptops, tablets, caixas de som, cigarros eletrônicos, placas de SIM e peças de carcaça similares.
Frequentemente usado quando aparência, formabilidade e compatibilidade de produção precisam ser equilibradas.
6063A - Melhor para projetos que equilibram aparência e estrutura
Ideal para peças de quadro, carcaças de perfil, peças com aparência CNC e estruturas estruturais.
Frequentemente usado quando aparência, estabilidade dimensional e rota de processamento precisam ser consideradas em conjunto.
Se você já consegue identificar a qual grupo de ligas seu projeto está mais próximo, a Chalco Aluminium pode restringir ainda mais a qualidade do teim, o tempero, a faixa de espessura e a rota do acabamento com base no tipo de peça, acabamento alvo, método de processamento e requisitos de desenho — para que o resultado seja mais adequado para amostragem e orçamento.
Produtos relacionados de alumínio anodizado

Chapa de Alumínio Anodizado
Bobina de alumínio anodizado
Extrusões de Alumínio Anodizado
Tubo de alumínio anodizado
Fio de Alumínio Anodizado
Uma vez que a rota final está definida, a seleção de materiais se reduz ainda mais
Depois que o cenário de aplicação e a faixa de ligas são definidos, a rota de acabamento geralmente elimina outra rodada de opções menos adequadas.
Mesmo dentro da anodização, acabamentos naturais, pretos, com miçangas, escovados e espelhados não enfatizam o material da mesma forma: alguns são mais sensíveis à limpeza da superfície, outros à consistência e alguns ao desempenho estável após jateamento de contas.
- Anodização natural: dá mais ênfase à condição da superfície, limpeza e consistência do material.
- Anodização preta: facilita a estabilidade da cor e os problemas de controle visual-superfície.
- Anodização por jato de conta: está mais próxima do caminho comum da carcaça e geralmente dá mais ênfase à textura fina e à estabilidade em lotes.
- Anodização com escova: não se trata apenas da escovagem em si, mas de saber se a direção do grão e a aparência geral permanecem consistentes.
- Anodização espelhada / pós-polimento: depende mais do desempenho superficial do próprio material; nem toda liga é adequada para esse caminho.
Se a rota de acabamento já estiver em grande parte fixa, a Chalco Aluminium pode restringir ainda mais as opções de material e processo para amostragem e orçamento com base na faixa de liga, método de processamento e requisitos de desenho.
Para as peças de aparência, o Tipo II geralmente é o ponto de partida mais comum
Para peças de aparência, a prioridade inicial geralmente é cor, sensação visual, toque e consistência geral. Por isso, a maioria das carcaças, painéis e peças decorativas começa com a via mais voltada para a aparência do Tipo II.
O revestimento rígido é mais adequado para peças com desgaste mais claro, superfície funcional ou condições de serviço, em vez de ser a prioridade padrão para todas as peças aparências. Componentes de hastes ou barras centrados na resistência ao desgaste e revestimento rígido Tipo III podem ser avaliados por barra de alumínio anodizado duro Tipo III, enquanto projetos com requisitos antimicrobianos explícitos seguem uma rota funcional diferente através do alumínio anodizado antimicrobiano.
- O Tipo II é mais comum: carcaças, painéis, peças decorativas e peças de aparência natural ou preta
- Hardcoat deve ser avaliado separadamente: projetos com requisitos de desgaste mais altos ou exigências funcionais mais claras
- Erro comum: assumir que 'mais grosso' e 'mais duro' significam automaticamente 'melhor para as partes da aparência'
Se seu projeto é impulsionado primeiro pela aparência, geralmente é mais eficaz definir claramente a liga, a rota do acabamento e os requisitos de aparência antes de focar no Hardcoat.
Clique para ver tudo sobre anodização
Os problemas mais comuns de rework em projetos de aparência e partes
O retrabalho nas peças de aparência geralmente não acontece porque a escolha do material é completamente errada, mas porque o material, a rota de fabricação e a aparência anodizada alvo não apontam para o mesmo resultado.
Os problemas que mais provavelmente vão desviar os samples e a produção geralmente são os seguintes.
Aparência geral instável após anodização
Sinais típicos incluem variação de cor, tom irregular e contraste local claro/escuro. Para as partes de aparência, esses problemas são mais comuns — e mais propensos a afetar a aprovação da amostra — do que uma simples pergunta do tipo 'essa cor pode ser feita?'.
A superfície parece aceitável após o jateamento da esfera, mas a não uniformidade fica mais evidente após a anodização
Para muitas peças de carcaça, o problema não é o jateamento do talão em si, mas o fato de que faixas, diferenças de contraste e a não uniformidade geral se tornam mais visíveis após a anodização.
Bordas, buracos, sulcos e características complexas são mais difíceis de controlar
As áreas mais difíceis geralmente não são as superfícies principais, mas cantos, aberturas, sulcos profundos e zonas de detalhamento da montagem, onde a aparência geral é mais facilmente afetada.
A variação local em perfis ou partes estruturais torna-se mais visível após a anodização
Para peças de estrutura, carcaças de perfil e algumas peças de aparência estrutural, o desafio muitas vezes não é se elas podem ser fabricadas, mas sim que linhas locais, diferenças estruturais ou variação de aparência de área para área tornam-se mais fáceis de observar após a anodização.
Resíduo superficial ou um pré-tratamento inadequado se transformam diretamente em marcas visíveis
Resíduo de filme protetor, óleo, vestígios adesivos ou limpeza superficial insuficiente podem parecer menores antes, mas após a anodização frequentemente aparecem como manchas ou defeitos de aparência localizados.
Esses problemas aparecem durante a amostragem ou produção, mas suas raízes geralmente remontam à escolha anterior da liga, geometria da peça, rota de processamento e rota de acabamento alvo.
A Chalco Aluminium pode revisar esses pontos de maior risco com as condições do seu projeto antes da amostragem, assim maior parte do risco de retrabalho é removido logo no início, em vez de ser corrigido após a produção das amostras.
Se você quiser saber mais sobre questões relacionadas à anodização, também pode consultar nosso guia sobre defeitos de anodização.
Antes de enviar uma RFQ, esclareça esses pontos-chave
Ao solicitar um orçamento para projetos de aparência aparente, ajuda muito deixar os seguintes pontos claros primeiro:
- Tipo de peça
- Chegada do alvo
- Direção da liga
- Método de processamento
- Desenho ou amostra de referência
Quanto mais clara for essa informação, mais rápido a Chalco Aluminium pode restringir as opções práticas, reduzir a comunicação repetida e mover a seleção de materiais, recomendações de acabamento e avaliação de amostras para uma faixa executável.
Perguntas Frequentes
Qual liga de alumínio é melhor para peças com aparência anodizada?
Nenhuma liga individual serve em todas as aparências.
Para acabamentos de superfície brilhantes e finos, comece com 1050 / 1070; para superfícies decorativas e efeitos de espelho, comece com 5005 / 5505; para peças de carcaça convencionais, comece com 5052 / 5252; se a estabilidade dimensional e a geometria das peças também importam, o 6063A geralmente vale a pena avaliar primeiro.
Quais ligas têm mais probabilidade de produzir uma aparência anodizada mais uniforme?
A uniformidade depende não apenas do processo, mas também da liga, têmpera, pré-tratamento e geometria da peça.
Para grandes superfícies visíveis, peças decorativas e áreas de alta visibilidade, o comportamento superficial do próprio material geralmente é mais importante; para as carcaças, a formabilidade e a estabilidade em lote também precisam ser consideradas.
Quais ligas devem ser consideradas primeiro para peças com aparência anodizada preta?
Para peças de carcaça comuns, comece com 5052 / 5252; para superfícies decorativas ou peças do tipo painel, 5005 / 5505 também merecem ser avaliadas.
O que importa primeiro na anodização preta não é apenas se a cor pode ser feita, mas se a consistência visual geral da peça pode ser controlada.
Por que alguns materiais são mais estáveis para jateamento de esferas seguidos pela anodização?
Como o jateamento de esferas é apenas a condição inicial da superfície; uma vez anodizado, as diferenças no substrato e os problemas gerais de consistência tornam-se mais evidentes.
Para peças de carcaça, a anodizização por jateamento por esferas geralmente é melhor avaliada dentro da faixa convencional de ligas de carcaça.
Como devo escolher entre 5052 e 5252 para peças de aparência?
Se o projeto estiver mais próximo de uma rota habitacional madura, equilibrada e convencional, comece com a 5052.
Se o projeto for mais sensível à qualidade da superfície pós-anodização e à qualidade de aparência, geralmente vale a pena avaliar o 5252 junto com ele.
Como devo escolher entre 6063A e 5052 para peças de aparência?
Se o projeto estiver mais próximo de carcaças baseadas em folhas, peças estampadas e carcaças de eletrônicos de consumo convencionais, comece com o 5052.
Se o projeto for mais próximo de peças de quadro, carcaças de perfil e peças de aparência CNC, e a estabilidade dimensional for mais importante, o 6063A geralmente é a melhor primeira opção para avaliar.
Como posso reduzir a variação de cor de lote para lote em peças com aparência anodizada?
Primeiro, reduza a faixa da liga, o temperamento, o acabamento alvo, os requisitos de superfície visível e a rota de processamento.
Para peças de aparência, a variação de cor em lote geralmente não é causada por uma única etapa do processo, mas sim pelo material, pré-tratamento e rota de acabamento que não estão alinhados ao mesmo alvo.
Quais informações devem ser definidas em um desenho ou RFQ, no mínimo?
No mínimo, defina o tipo de peça, acabamento alvo, direção da liga, método de processamento e desenho ou amostra de referência.
Quanto mais claros forem esses inputs, mais fácil será restringir a seleção de material, as recomendações de acabamento e a direção de amostragem em uma faixa executável.
Comece a Avaliar seu Projeto
Se você já tem o tipo de peça, acabamento alvo, direção da liga, método de processamento ou desenhos, amostras e informações de materiais existentes, a Chalco Aluminium pode usar essas condições do projeto para restringir a faixa de liga, a rota de acabamento e a direção de amostragem em um escopo mais executável.
Isso ajuda você a avançar para uma etapa de cotação eficaz mais rapidamente, reduz esclarecimentos repetidos no início e torna as decisões posteriores de materiais, recomendações de acabamento e avaliação de exemplos muito mais claras.