


La cuestión clave al seleccionar aluminio para piezas de apariencia no es simplemente qué aleación puede anodizarse, sino qué ruta de aleación se ajusta mejor al acabado objetivo, la geometría de la pieza y el método de procesado. Si ese juicio es erróneo al principio, el resultado más común no es que la pieza no pueda fabricarse, sino que la apariencia no alcance el objetivo, la ruta del proceso se vuelve difícil, aumentan las iteraciones de muestra o la consistencia de lote a lote se vuelve difícil de controlar en producción.
- Prioridades del proyecto: Las piezas de apariencia suelen necesitar equilibrar el acabado superficial, la compatibilidad del proceso y la consistencia de lotes, no solo si se utiliza habitualmente una cualidad de aleación.
- Rutas de aleaciones: Diferentes aleaciones son mejores para distintos trabajos. Algunas son mejores para mayor calidad superficial, otras para aplicaciones de vivienda equilibrada y otras para proyectos que necesitan equilibrar la apariencia y los requisitos estructurales.
- Acabados de acabado: Los acabados brillantes, naturales, con granallado, cepillados, negros o anodizados en espejo no exigen las mismas exigencias al sustrato.
- Método de evaluación: La selección del material debe evaluarse junto con los requisitos de temple, ruta de procesamiento y tratamiento superficial, no como decisiones separadas.
Chalco Aluminium puede ayudar a acotar la ruta del material según la función de la pieza, el acabado objetivo, el método de procesamiento y los requisitos de dibujo, y luego evaluar aleaciones, especificaciones, fabricación y la ruta adecuada dentro de soluciones más amplias de anodización de aluminio bajo las mismas condiciones del proyecto.
Por qué la selección de materiales de las partes de apariencia no puede seguir la misma lógica que las partes estructurales
Las piezas estructurales suelen seleccionarse primero por resistencia, resistencia a la corrosión, dimensiones y coste; las piezas de aspecto también deben aportar el acabado superficial, la compatibilidad del proceso y la consistencia por lotes en la decisión desde el principio.
Por eso, incluso con el mismo proceso de anodización, los proyectos con diferentes apariencias no deberían seguir automáticamente la misma ruta de aleación.
En muchos casos, el problema no es que el material no pueda anodizarse, sino que la ruta de la aleación no coincide con la prioridad del proyecto. El acabado brillante, el chorreado de cuentas, la formabilidad, la estabilidad dimensional y la consistencia de la apariencia son puntos de partida diferentes, por lo que la elección de aleación no debería ser la misma.
Primero decide a qué ruta de aleación se acerca más tu proyecto
Para las piezas de apariencia, identificar primero la ruta de aleación suele ser más efectivo que centrarse demasiado pronto en una sola pendiente.
Diferentes aleaciones resuelven distintos problemas: algunas son mejores para la apariencia superficial, otras para efectos decorativos, otras para aplicaciones de vivienda equilibrada y otras para proyectos que deben equilibrar la apariencia y los requisitos estructurales.
- Ruta de alta calidad superficial
Mejor para proyectos que priorizan un aspecto brillante, una textura metálica natural y un acabado superficial fino.
1050, 1070
- Ruta decorativa y de espejos
Mejor para proyectos que priorizan el efecto espejo, la apariencia decorativa y la uniformidad superficial.
5005, 5505
- Ruta de Vivienda Principal
Mejor para proyectos de vivienda que necesitan equilibrar apariencia, formabilidad y compatibilidad de producción.
5052, 5252
- Ruta de equilibrio Apariencia–Estructura
Mejor para proyectos que también necesitan tener en cuenta la estabilidad dimensional, la geometría de las piezas y la ruta de procesado.
6063A
Selección basada en la aplicación para las partes de apariencia: primero identifica qué tipo de proyecto tienes
Para las piezas de apariencia, juzgar primero por el escenario de aplicación suele ser más efectivo que comparar una sola categoría de aleación al principio.
Diferentes proyectos resuelven primero distintas prioridades: algunos se centran en equilibrar la formabilidad y la apariencia de la vivienda, otros en la uniformidad decorativa de la superficie, otros en efectos visuales brillantes o de espejo, y algunos deben incorporar la forma estructural y la estabilidad dimensional en la decisión desde el principio.
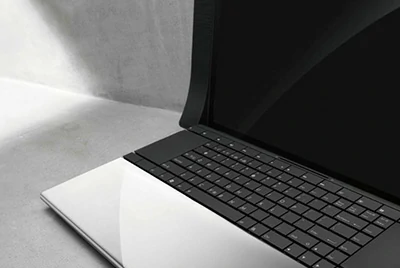
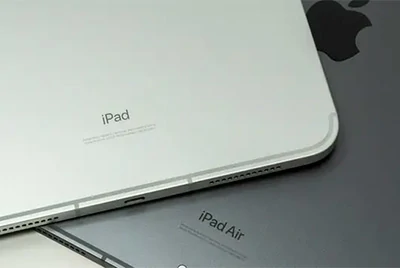
Carcasas para electrónica de consumo: Empieza por la apariencia, la formabilidad y el ajuste en producción
Las piezas típicas incluyen carcasas para smartphones, portátiles, tabletas, altavoces, carcasas para cigarrillos electrónicos, bandejas SIM y algunos componentes intermedios para móviles.
La primera prioridad para este tipo de proyecto es equilibrar la apariencia, la formabilidad y la compatibilidad de producción. Los proyectos de vivienda basados en lámina también pueden evaluarse mediante la vía de chapa de aluminio de carcasa digital 3C , mientras que las piezas estructurales internas con requisitos de conformado más exigentes pueden requerir una solución separada de aluminio de alta formabilidad.
- Aleaciones preferidas: 5052, 5252, 6063A
- Rutas de acabado comunes: anodización por espiga, anodización natural, anodización negra
- Enfoque de fabricación: compatibilidad de conformado, control de apariencia tras el mecanizado CNC, ajuste dimensional en áreas de montaje y consistencia en lotes
Haz clic para ver lámina de aluminio anodizado de alta resistencia para carcasas de electrónica de consumo
Superficies y paneles decorativos: Empieza por la uniformidad y la apariencia decorativa
Las piezas típicas incluyen paneles decorativos, superficies exteriores de molduras, tiras, algunos paneles visibles grandes y piezas decorativas con requisitos de apariencia más exigentes.
Para este tipo de proyecto, la uniformidad superficial, la integridad visual y el efecto decorativo suelen ser lo primero.
- Aleaciones preferidas: 5005, 5505
- Rutas de acabado comunes: anodización natural, anodización negra, anodización cepillada
- Enfoque de fabricación: planitud superficial, consistencia del color en grandes áreas visibles y control de la apariencia tras la formación de la luz
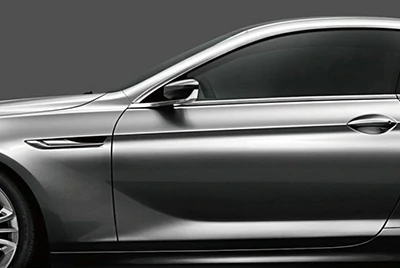
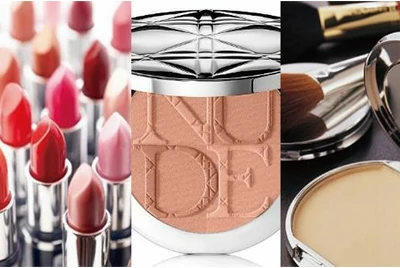
Piezas brillantes y con acabado espejo: empieza por la apariencia superficial, no por la resistencia
Las piezas típicas incluyen tubos de pintalabios, piezas decorativas de espejo, algunas partes de aspecto brillante y partes que se pulen antes de anodizarse.
La primera prioridad para este tipo de proyecto es el brillo, el efecto espejo y la finura superficial, no la resistencia estructural.
- Aleaciones preferidas: 1050, 1070, 5505
- Rutas comunes de acabado: pulido / tratamiento con espejo + anodización, anodización natural brillante
- Enfoque de fabricación: compatibilidad de pulido, control de defectos superficiales y juicio estructural ligero cuando la apariencia tiene prioridad
Partes de Apariencia Estructural: Empieza por la Estabilidad Dimensional y la Ruta de Procesamiento
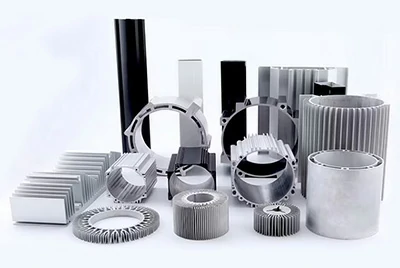
Las piezas típicas incluyen piezas de bastidor, carcasas perfiladas, fundas que deben mantener una buena apariencia tras el mecanizado CNC y piezas con mayores requisitos de estabilidad dimensional.
Estos proyectos no pueden juzgarse únicamente por la apariencia superficial; la geometría de la pieza, la ruta de procesamiento y la estabilidad dimensional deben considerarse conjuntamente. Si un proyecto 3C va más allá de la vía principal de la aleación de apariencia y requiere una dirección de lámina delgada de resistencia sustancialmente mayor, la chapa de aluminio 7 de alta resistencia y alta tenacidad debe evaluarse por separado según los requisitos de conformado, estructura y superficie del proyecto.
- Aleaciones preferidas: 6063A, 5052
- Rutas de acabado comunes: anodización por espiga, anodización natural, anodización negra
- Enfoque de fabricación: conformado de perfiles, control de distorsión post-CNC, control de detalles en esquinas y sincronización de dimensiones del ensamblaje con los requisitos de apariencia
Si tu proyecto ya tiene un tipo de pieza, acabado objetivo o método de procesamiento definido, Chalco Aluminium puede ayudarte a reducir el rango de aleaciones, la ruta de acabado y las prioridades de fabricación para esa aplicación antes de pasar a decisiones a nivel de grado y especificación.
Cómo elegir aleaciones comunes: Primero decide qué grupo de aleaciones está más cerca de tu proyecto
Para las piezas de apariencia, la selección de aleaciones no depende de cuál sea 'mejor', sino de qué grupo de aleaciones esté más cerca de las prioridades de tu proyecto.
1050 / 1070 - Mejor para proyectos brillantes y de alta calidad superficial
Ideal para piezas de acabado brillante, piezas decorativas ligeras y componentes anodizados pulidos.
A menudo se utiliza donde el brillo, la sensación metálica natural y la apariencia superficial fina importan más que las exigencias estructurales.
5005 / 5505 - Mejor para superficies decorativas y proyectos con efecto espejo
Ideal para paneles decorativos, tiras de molduras, superficies exteriores y piezas decorativas de espejos.
A menudo se utiliza donde la apariencia decorativa, la uniformidad superficial y el efecto espejo son las principales prioridades.
5052 / 5252-Mejor para proyectos de vivienda convencionales
Ideal para smartphones, portátiles, tabletas, altavoces, cigarrillos electrónicos, bandejas SIM y componentes similares de carcasa.
A menudo se utiliza donde es necesario equilibrar la apariencia, la formabilidad y la compatibilidad de producción.
6063A-Better para proyectos que equilibran la apariencia y la estructura
Es ideal para piezas de chasis, carcasas de perfil, piezas de apariencia CNC y fundas estructurales.
A menudo se utiliza cuando la apariencia, la estabilidad dimensional y la ruta de procesamiento deben considerarse conjuntamente.
Si ya puedes identificar a qué grupo de aleaciones está más cerca tu proyecto, Chalco Aluminium puede reducir aún más la leyenda, el temple, el rango de grosor y la ruta de acabado según el tipo de pieza, el acabado objetivo, el método de procesamiento y los requisitos de dibujo, para que el resultado sea más adecuado para muestreo y presupuesto.
Productos relacionados de aluminio anodizado

Lámina de aluminio anodizado
Bobina de aluminio anodizado
Extrusiones de aluminio anodizado
Tubería de aluminio anodizado
Alambre de aluminio anodizado
Una vez que se establece la ruta de meta, la selección de materiales se reduce aún más
Una vez que el escenario de aplicación y la gama de aleaciones están despejados, la ruta de acabado suele descartar otra ronda de opciones menos adecuadas.
Incluso en anodización, los acabados natural, negro, con granadura con cuentas, cepillados y espejo no estresan el material de la misma manera: algunos son más sensibles a la limpieza superficial, otros a la consistencia y otros al rendimiento estable tras el granallado de cuentas.
- Anodización natural: se pone más énfasis en el estado superficial del material, la limpieza y la consistencia.
- Anodización en negro: facilita la estabilidad del color y los problemas de control visual-superficial más fáciles de exponer.
- Anodización por ráfaga de perlas: se acerca más a la vía de carcasa convencional y suele dar más importancia a la textura fina y la estabilidad en lotes.
- La anodización con cepillo: no se trata solo del cepillado en sí, sino de si la dirección del grano y el aspecto general se mantienen consistentes.
- Anodización espejo / post-pulido: depende más del rendimiento superficial del material; no todas las aleaciones son adecuadas para esta vía.
Si la ruta de acabado ya está en gran parte fija, Chalco Aluminium puede reducir aún más las opciones de material y proceso para muestreo y cotización en función del rango de aleaciones, el método de procesamiento y los requisitos de dibujo.
Para las partes de apariencia, el tipo II suele ser el punto de partida más común
Para las piezas de apariencia, la prioridad inicial suele ser el color, la sensación visual, el tacto y la consistencia general. Por eso la mayoría de las carcasas, paneles y piezas decorativas empiezan con la vía más orientada a la apariencia.
El recubrimiento duro es más adecuado para piezas con requisitos de desgaste más claro, superficie funcional o condiciones de servicio, en lugar de ser la prioridad predeterminada para todas las piezas de apariencia. Los componentes de varilla o barra centrados en la resistencia al desgaste y el recubrimiento duro Tipo III pueden evaluarse mediante barra de aluminio anodizado duro Tipo III, mientras que los proyectos con requisitos antimicrobianos explícitos siguen una ruta funcional diferente mediante aluminio anodizado antimicrobiano.
- El tipo II es más común: carcasas, paneles, partes decorativas y partes de aspecto natural o negro
- El hardcoat debe evaluarse por separado: proyectos con mayores requisitos de desgaste o necesidades de superficie funcional más claras
- Error común: asumir que 'más grueso' y 'más duro' significan automáticamente 'mejores para las partes de apariencia'
Si tu proyecto se basa primero en la apariencia, normalmente es más efectivo definir claramente la aleación, la ruta del acabado y los requisitos de apariencia antes de centrar el foco en Hardcoat.
Haz clic para ver todo sobre la anodización
Los problemas de reestructuración más comunes en proyectos de apariencia y partes
El retrabajo en las piezas de apariencia a menudo no ocurre porque la elección del material sea completamente errónea, sino porque el material, la vía de fabricación y la apariencia anodizada objetivo no acaban apuntando al mismo resultado.
Los problemas que más probablemente desvían las muestras y la producción suelen ser los siguientes.
Apariencia general inestable tras anodizar
Las señales típicas incluyen variación de color, tono desigual y contraste local claro/oscuro. En las partes de apariencia, estos problemas son más comunes —y más propensos a afectar la aprobación de la muestra— que una simple pregunta de '¿se puede fabricar este color?'.
La superficie parece aceptable tras el voladura de perlas, pero la falta de uniformidad se hace más evidente tras anodizar
En muchas partes de la carcasa, el problema no es el granallado de la cuenta en sí, sino el hecho de que las marcas, las diferencias de contraste y la falta general de uniformidad se vuelven más visibles tras anodizar.
Los bordes, agujeros, ranuras y características complejas son más difíciles de controlar
Las zonas más difíciles a menudo no son las superficies principales, sino las esquinas, aberturas, ranuras profundas y zonas de detalle de ensamblaje, donde la apariencia general se ve más fácilmente afectada.
La variación local en perfiles o partes estructurales se hace más visible tras la anodización
Para piezas de bastidor, carcasas de perfil y algunas piezas de aspecto estructural, el reto a menudo no es si pueden fabricarse, sino que las líneas locales, diferencias estructurales o variaciones de aspecto de área a área se vuelven más fáciles de observar tras la anodización.
Los residuos superficiales o un mal pretratamiento se transforman directamente en marcas visibles
Los residuos de película protectora, aceite, trazas adhesivas o una limpieza superficial insuficiente pueden parecer menores antes, pero tras la anodización suelen aparecer como moteados o defectos de apariencia localizados.
Estos problemas aparecen durante el muestreo o la producción, pero sus raíces suelen remontarse a la elección anterior de aleaciones, la geometría de la pieza, la ruta de procesamiento y la ruta de acabado objetivo.
Chalco Aluminium puede revisar estos puntos de mayor riesgo con las condiciones de tu proyecto antes de muestrear, por lo que se elimina más riesgo de retrabajo desde el principio en lugar de corregirse tras la toma de muestras.
Si quieres saber más sobre cuestiones relacionadas con la anodización, también puedes consultar nuestra guía sobre defectos de anodización.
Antes de enviar una RFQ, aclare estos puntos clave
Al solicitar un presupuesto para proyectos de apariencia, ayuda mucho dejar claros los siguientes puntos primero:
- Tipo de pieza
- Final objetivo
- Dirección de la aleación
- Método de procesamiento
- Dibujo o ejemplo de referencia
Cuanto más clara sea esta información, más rápido podrá Chalco Aluminium reducir las opciones prácticas, reducir la comunicación repetida y trasladar la selección de materiales, las recomendaciones de acabado y la evaluación de muestras a un rango ejecutable.
Preguntas frecuentes
¿Qué aleación de aluminio es mejor para piezas con apariencia anodizada?
Ninguna aleación individual encaja en todas las partes de apariencia.
Para acabados superficiales brillantes y finos, comienza con 1050 / 1070; para superficies decorativas y efectos de espejo, comienza con 5005 / 5505; para piezas de carcasa convencionales, comienza con 5052 / 5252; si la estabilidad dimensional y la geometría de las piezas también importan, a menudo merece la pena evaluar primero el 6063A.
¿Qué aleaciones tienen más probabilidades de producir un aspecto anodizado más uniforme?
La uniformidad depende no solo del proceso, sino también de la aleación, el temple, el pretratamiento y la geometría de las piezas.
Para grandes superficies visibles, piezas decorativas y áreas de alta visibilidad, suele ser más importante el comportamiento superficial del material; para las carcasas, también deben considerarse la formabilidad y la estabilidad por lotes.
¿Qué aleaciones deberían considerarse primero para piezas de aspecto anodizado negro?
Para piezas de carcasa convencionales, empieza con 5052 / 5252; para superficies decorativas o piezas tipo panel, también merece la pena evaluar las 5005 / 5505.
Lo que importa primero en la anodización negra no es solo si se puede fabricar el color, sino si la consistencia visual general de la pieza puede controlarse.
¿Por qué algunos materiales son más estables para el voladura de cuentas seguida de anodización?
Como el granallado de perlas es solo la condición inicial de la superficie; una vez anodizado, las diferencias en el sustrato y los problemas generales de consistencia se hacen más evidentes.
Para las piezas de carcasa, la anodización por granadura por cuenta suele ser mejor calculada dentro del rango convencional de aleaciones de carcasa.
¿Cómo debería elegir entre 5052 y 5252 para las piezas de apariencia?
Si el proyecto se acerca más a una ruta de vivienda madura, equilibrada y convencional, empieza con 5052.
Si el proyecto es más sensible a la calidad superficial y al grado de apariencia post-anodización, normalmente merece la pena evaluarlo 5252 junto a él.
¿Cómo debería elegir entre 6063A y 5052 para las piezas de apariencia?
Si el proyecto se acerca más a carcasas basadas en láminas, piezas estampadas y carcasas de electrónica de consumo convencionales, empieza con la 5052.
Si el proyecto se centra más en piezas de chasis, carcasas de perfil y piezas de apariencia CNC, y la estabilidad dimensional es más importante, 6063A suele ser la mejor opción inicial para evaluar.
¿Cómo puedo reducir la variación de color de lote a lote en las piezas de aspecto anodizado?
Primero, reduce el rango de aleación, el temple, el acabado objetivo, los requisitos de superficie visible y la ruta de procesado.
Para las piezas de apariencia, la variación del color en lotes normalmente no se debe a un solo paso del proceso, sino a que el material, el pretratamiento y la ruta de acabado no están alineados con el mismo objetivo.
¿Qué información debería definirse como mínimo en un dibujo o en una RFQ?
Como mínimo, define el tipo de pieza, el acabado objetivo, la dirección de la aleación, el método de procesamiento y el dibujo o muestra de referencia.
Cuanto más claras sean estas entradas, más fácil será reducir la selección de materiales, las recomendaciones de acabado y la dirección de muestreo en un rango ejecutable.
Comienza la evaluación de tu proyecto
Si ya tienes el tipo de pieza, el acabado objetivo, la dirección de la aleación, el método de procesamiento o los dibujos, muestras e información del material existentes, Chalco Aluminium puede utilizar esas condiciones del proyecto para reducir el rango de aleaciones, la ruta de acabado y la dirección de muestreo en un ámbito más ejecutable.
Esto te ayuda a avanzar más rápido en una fase de cotización efectiva, reduce la explicación repetida al principio y hace que las decisiones posteriores sobre el material, las recomendaciones finales y la evaluación de muestras sean mucho más claras.