


Henan Chalco proporciona revisión de especificaciones y soporte de suministro para varillas y barras de aluminio anodizado duro (Tipo III / recubrimiento duro) a equipos de adquisiciones industriales, atendiendo aplicaciones que requieren resistencia al desgaste, diseño ligero y mecanizado de precisión.
Estos materiales son adecuados para piezas resistentes al desgaste, ligeras y mecanizadas con precisión, y representan la vía del recubrimiento duro Tipo III dentro de soluciones más amplias de anodización de aluminio, en lugar de anodización decorativa, utensilios de cocina o varillas cerámicas de alúmina.
Los clientes pueden presentar requisitos de aleaciones, diámetro, estándar de recubrimiento y tolerancia final basados en aleaciones como 6061-T6, 7075 y 2024, y formas como redonda, hexagonal, cuadrada y plana, para revisión de dibujos.
Vara y barra comúnmente solicitadas
Las siguientes dimensiones representan especificaciones comúnmente solicitadas y populares en el mercado, y no reflejan el inventario real de Henan Chalco.
| Forma | Temple de aleación común | Rango de diámetro / anchura | Grosor del recubrimiento duro tipo III | Longitud |
| Barra redonda / varilla | 6061-T6 / 6061-T6511, 7075-T651, 2024 | 1/8"–3" / 4,7–200 mm comúnmente solicitado | 25–100 μm | Corte a longitud |
| Barra hexagonal | 6061-T6 / 6061-T6511, 7075-T651 | Disponible según la especificación | 25–100 μm | Corte a longitud |
| Barra cuadrada | 6061-T6 / 6061-T6511, 6063-T5 | Disponible según la especificación | 25–100 μm | Corte a longitud |
| Barra plana | 6061-T6 / 6061-T6511, 6063-T5, 2024 | Disponible según la especificación | 25–100 μm | Corte a longitud |
Las dimensiones reales disponibles, longitudes de corte, grosor de la pared, tolerancias de diámetro interior/exterior y MOQ deben confirmarse en función de la aleación, temple, grosor del recubrimiento y cantidad de pedido.
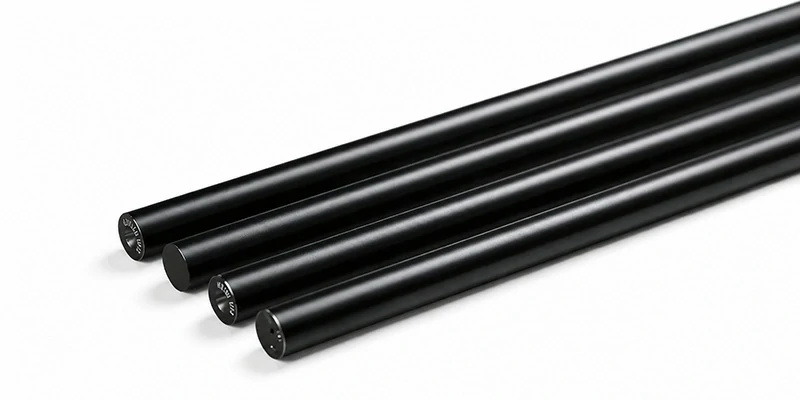
Elegir la aleación para varillas anodizadas duras
Al seleccionar varillas de aluminio anodizado duro, la barra redonda de aluminio más resistente y la aleación más adecuada para anodización dura a menudo no son lo mismo.
7075-T6 / T651 se utiliza comúnmente para barras redondas de aluminio de alta resistencia, con una resistencia típica a la tracción de aproximadamente 572 MPa;
sin embargo, si el cliente prioriza la uniformidad, adhesión, estabilidad del color y la mecanizabilidad general del recubrimiento duro Tipo III, el 6061-T6 suele ser la opción más fiable, con una resistencia a la tracción típica de unos 310 MPa.
6061 / 6082 - ingeniería general y mejor Hardcoat
6061-T6 y 6082 son las opciones generales de ingeniería más utilizadas para varillas de aluminio anodizado duro, siendo la barra de aluminio 6061 la ruta correspondiente para la barra 6061.
Ofrecen una combinación equilibrada de resistencia, mecanizabilidad, soldabilidad y respuesta de recubrimiento duro, lo que las hace adecuadas para varillas guía, accesorios, piezas de automatización y componentes de desgaste ligero que requieren recubrimiento rígido tipo III. Donde el proyecto requiere un molde plano 6xxx, la lámina de aluminio de alta resistencia serie 6000 proporciona la opción correspondiente de forma de lámina.
Para la mayoría de los proyectos que requieren tanto resistencia al desgaste como coste y tiempo de entrega controlados, la 6061-T6 suele ser la aleación preferida para la revisión inicial.
7075 / 7050 - alta resistencia
La varilla de aluminio 7075 y la barra de aluminio 7050 son más adecuadas para componentes que requieren alta resistencia, diseño ligero y mayor capacidad de carga estructural.
Se utilizan en hardware aeroespacial, componentes de defensa, accesorios de alta carga y piezas mecanizadas de precisión.
Sin embargo, debido a su mayor contenido de elementos de aleación, las 7075 / 7050 pueden mostrar diferencias en el color de la capa dura, adherencia, fragilidad y resistencia a la corrosión en comparación con la 6061. Por lo tanto, la selección no debe basarse únicamente en la barra redonda de aluminio más resistente."
Si el dibujo especifica un recubrimiento Tipo III más grueso, el temple de aleación, el grosor del recubrimiento, el sellado y la tolerancia final deben confirmarse conjuntamente.
2024 / 2A12 - alto en cobre, manejo con cuidado
El aluminio 2024 / 2A12 es una aleación de alto contenido en cobre adecuada para ciertas aplicaciones aeroespaciales y estructurales de alta resistencia, pero requiere mayor precaución durante la anodización dura.
Investigaciones publicadas sobre anodización dura con 2A12 informan que las segundas fases ricas en cuyu pueden afectar al crecimiento de la película, reducir la uniformidad del recubrimiento y hacer que el control del proceso sea más sensible.
6063 para apariencia · 7068 para solicitudes de ultra alta resistencia
La aleación de aluminio 6063 es más adecuada para proyectos que enfatizan la apariencia, el acabado superficial extruido y la estética del aluminio anodizado, y generalmente no se selecciona para máxima resistencia. Para proyectos que especifican esta aleación en forma de varilla o barra, la varilla de aluminio 6063 proporciona la ruta de producto correspondiente.
El 7068 puede usarse para solicitudes de ultra alta resistencia, pero la disponibilidad, el temple, el rango de diámetro, la respuesta del hardcoat y el coste deben confirmarse individualmente.
Envía tus requisitos de carga, desgaste, mecanizado y acabado a Henan Chalco, y podremos revisar la combinación de aleación, temple y Tipo III antes del presupuesto.
Productos relacionados de aluminio anodizado
Extrusiones de aluminio anodizado
Tubería de aluminio anodizado

Lámina de aluminio anodizado
Alambre de aluminio anodizado
¿Qué es la anodización dura? Explicación de los tipos I, II & III (MIL-PRF-8625)
La anodización dura, la anodización tipo III y la anodización con recubrimiento duro suelen referirse al mismo proceso funcional de anodización utilizado para formar una capa de óxido más gruesa y dura sobre superficies de aluminio.
Para varillas y barras de aluminio anodizado duro, el enfoque no está en el color decorativo, sino en la resistencia al desgaste, la dureza superficial, el control dimensional y el cumplimiento de los planos de ingeniería.
En los planos norteamericanos, la especificación común es MIL-PRF-8625; los dibujos antiguos pueden hacer referencia a MIL-A-8625. Esta norma cubre recubrimientos anódicos electrolíticos en aluminio y aleaciones de aluminio, definiendo seis tipos y dos clases. La ISO 10074 especifica requisitos y métodos de ensayo para recubrimientos de oxidación anódica dura en aluminio y sus aleaciones.
| Punto | Anodización tipo II | Anodización de recubrimiento duro tipo III |
| Propósito principal | Color decorativo, protección general contra la corrosión | Resistencia al desgaste, superficie dura funcional |
| Familia de procesos típica | Anodización con ácido sulfúrico | Anodización Hardcoat / Tipo III |
| Espesor del recubrimiento | Normalmente más fina que el Tipo III | Comúnmente especificado alrededor de 25–100 μm |
| Dureza superficial | Inferior al de hardcoat | Se discute comúnmente en torno a HV 400–600, valor final por informe de prueba |
| Control de color | Mejor para acabados decorativos teñidos | Normalmente gris, gris oscuro o negro; el color varía según la aleación y el grosor |
| Impacto dimensional | Inferior | Más alto; la OD final y la tolerancia deben planificarse |
| Coste | Normalmente más bajo | Normalmente más alto debido al control del proceso y al grosor |
El Tipo I / IB / IC se refiere principalmente al ácido crómico o procesos alternativos, el Tipo II / IIB se utiliza típicamente para anodización con ácido sulfúrico, y el Tipo III se refiere al recubrimiento duro. La Clase 1 suele indicar un acabado no teñido / sin teñir, mientras que la Clase 2 indica un acabado teñido.
El aluminio anodizado duro no es automáticamente mejor" que el aluminio anodizado convencional. Si la pieza requiere resistencia al desgaste, superficies deslizantes, aislamiento eléctrico o especifica el Tipo III en el dibujo, la anodización con recubrimiento duro es más adecuada; si el objetivo es color decorativo, bajo coste, protección suave contra la corrosión o estructuras sensibles a la fatiga, la anodización tipo II puede ser más adecuada. Para aplicaciones continuas de productos planos centradas en acabado superficial y anodización decorativa, la bobina de aluminio anodizado proporciona una ruta de producto relacionada tipo II.
Aplicaciones de varillas de aluminio anodizado duro
Las varillas de aluminio anodizado duro son adecuadas para componentes industriales que requieren construcción ligera, resistencia al desgaste, baja fricción o superficies eléctricamente aislantes.
En comparación con las barras de aluminio estándar, el valor principal del recubrimiento rígido Tipo III no reside en el color estético, sino en permitir que las superficies de trabajo de barras, barras o tubos de aluminio funcionen mejor en aplicaciones deslizantes, guiadas, selladas, sujetas y resistentes al desgaste.
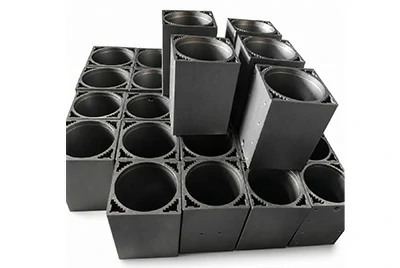
Componentes de potencia fluida
Tubos ligeros de aluminio anodizado duro para cañones de cilindros y superficies de sellado de baja fricción.
Automatización y movimiento lineal
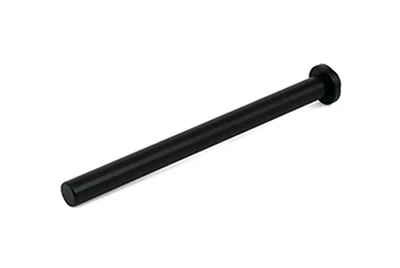
Varillas de aluminio anodizado duro resistentes al desgaste para varillas guía, raíles deslizantes y ejes lineales ligeros.
Semiconductores, Medicina y Marina
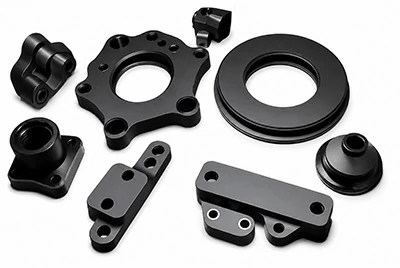
Piezas de aluminio anodizado duro para componentes de precisión ligeros, aislantes y expuestos a la corrosión.
Armas de fuego y defensa
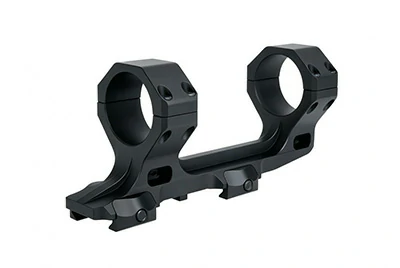
Varillas y barras de aluminio anodizado duro Tipo III para accesorios de armas de fuego y hardware de defensa.
Grosor, color, sellado y opciones de PTFE
Para barras resistentes al desgaste, componentes guía, piezas deslizantes y barras mecanizadas con precisión, el recubrimiento rígido Tipo III suele oscilar entre 25 y 100 μm de grosor, con dureza comúnmente discutida en el rango de HV 400–600.
Sin embargo, el grosor final del recubrimiento, el valor de dureza y el método de ensayo deben confirmarse en función de la aleación, el proceso, los requisitos de dibujo y los informes de inspección.
Las opciones de color pueden revisarse como aluminio anodizado duro natural, gris oscuro o negro, y también deben confirmarse los requisitos de Clase 1 / Clase 2.
Nota para los clientes: el color hardcoat no ofrece la alta consistencia de la anodización decorativa. Aleaciones como 6061, 7075 y 2024 pueden mostrar diferentes tonos de gris o negro incluso con el mismo grosor objetivo del recubrimiento.
Por lo tanto, si el color es crítico, los clientes deben especificar la tolerancia al color o solicitar la aprobación de la muestra en su RFQ.
Se recomienda el sellado para aplicaciones que priorizan la resistencia a la corrosión; si la resistencia al desgaste o el comportamiento a la fricción son más críticos, se puede considerar el recubrimiento duro sin sellar.
Para componentes deslizantes, superficies de baja fricción o requisitos de autolubricación, también se puede evaluar la anodización dura impregnada con PTFE, pero la disponibilidad específica y las ventanas de proceso deben confirmarse proyecto por proyecto.
Se recomienda a los clientes que proporcionen el espesor, color, opción de sellado / PTFE, tolerancia final y planos simultáneamente. Henan Chalco puede revisar la especificación adecuada del recubrimiento rígido Tipo III antes de presentar el presupuesto.
Crecimiento dimensional, mecanizado y enmascarado
La anodización dura no es un tratamiento superficial dimensionalmente neutro.
Para varillas, ejes, componentes guía y piezas acopladas de aluminio anodizado duro que requieran tolerancias estrictas, los clientes deben confirmar la acumulación de recubrimiento, el diámetro exterior final, el diámetro preanodizado y los requisitos de enmascaramiento durante la etapa de RFQ. De lo contrario, pueden surgir problemas como aumento del diámetro exterior, reducción del diámetro del diámetro, roscas apretadas o insuficiente espacio para el conjunto tras anodización dura.
Acumulación de recubrimiento y diámetro exterior final
El hardcoat tipo III suele crecer parcialmente hacia fuera desde la superficie y parcialmente hacia el interior dentro del sustrato. La suposición común en ingeniería en la industria es aproximadamente un 50% crecimiento hacia afuera / 50% penetración hacia dentro.
Dentro de los rangos típicos de anodización dura, la acumulación hacia fuera en un solo lado es aproximadamente de 13–38 μm (0,0005–0,0015 in). El valor exacto debe revisarse en función del grosor del recubrimiento, aleación, parámetros de proceso y tolerancia de estirado.
| Espesor tipo III | Acumulación aproximada hacia fuera por lado |
| 25 μm | unos 13 μm / 0,0005 in |
| 50 μm | unos 25 μm / 0,00¹¹ |
| 75 μm | unos 38 μm / 0,0015 in |
| 100 μm | Revisión específica del proyecto |
Por lo tanto, se recomienda a los clientes especificar no solo las dimensiones de la varilla tal como recibidas, sino también aclarar si el diámetro exterior final se refiere a la dimensión antes o después de la anodización dura.
Si el dibujo especifica un diámetro exterior final objetivo tras anodizar duro, Henan Chalco debe revisar el margen de mecanizado, el grosor del recubrimiento objetivo y la tolerancia final antes de hacer el presupuesto.
Máquina antes de anodizar
La mayoría de los proyectos de precisión completan el mecanizado antes de la anodización con recubrimiento duro Tipo III. Esto se debe a que la capa anodizada dura forma una superficie dura como cerámica; las operaciones posteriores a la anodización, como torneado, taladrado o pulido de aluminio anodizado duro pueden dañar el recubrimiento, exponer el sustrato o comprometer la superficie resistente al desgaste.
Para componentes como ejes, casquillos, separadores, accesorios y varillas guía, se recomienda incluir el margen de material durante el mecanizado e indicar claramente el grosor del recubrimiento, la dimensión final y la tolerancia crítica en el dibujo.
Este enfoque minimiza el retrabajo tras la anodización dura y evita malinterpretaciones entre las MTC de materia prima, las dimensiones mecanizadas y los informes finales de recubrimiento.
Roscas, agujeros y superficies de apoyo de enmascaramiento
No todas las superficies deben estar cubiertas por anodización dura. Roscas, orificios, superficies de rodamiento, contactos eléctricos, caras de ajuste ajustado y áreas que requieren conductividad eléctrica o ajuste de presión suelen requerir confirmación previa de enmascaramiento.
De lo contrario, la capa anodizada dura puede causar encuadernación de rosca, agujeros subdimensionados, desgaste anormal en superficies de apoyo o fallo de contacto eléctrico.
Los clientes deben proporcionar a Henan Chalco las áreas de enmascaramiento, el diámetro exterior final, la tolerancia de los agujeros, los requisitos de rosca y los requisitos de superficie de rodamiento desde el principio.
Podemos realizar una revisión de dibujos para determinar la ruta de mecanizado adecuada para aluminio anodizado duro, el margen de acumulación de recubrimiento y la tolerancia final.
Limitaciones y notas de ingeniería
La anodización dura mejora significativamente la resistencia al desgaste, la dureza superficial y la resistencia a la corrosión de las varillas de aluminio, pero no siempre es el acabado óptimo para todas las aplicaciones.
Para fines de adquisición, comprender de antemano las limitaciones de la anodización dura ayuda a evitar selecciones incorrectas de aleaciones, grosor del recubrimiento, método de sellado y secuencia de procesamiento.
La anodización dura no siempre es el mejor acabado
El recubrimiento duro tipo III forma una capa dura pero frágil de óxido de aluminio con baja ductilidad. Bajo impacto, flexionamiento, ciclo térmico o concentración de esfuerzos en bordes afilados, puede desarrollar grietas, microgrietas o delaminación de los bordes.
Investigaciones independientes y publicadas sobre recubrimientos de aluminio anodizado han reportado un débito por fatiga en muestras analizadas: la anodización convencional se ha asociado con una reducción de la resistencia a la fatiga de aproximadamente un 8–50%, y la anodización dura (Tipo III) con aproximadamente un 50–62%, dependiendo del grosor del recubrimiento y la aleación.
La anodización dura mejora la resistencia al desgaste superficial pero no incrementa la resistencia a la tracción de las varillas de aluminio, ni puede repararse localmente como el recubrimiento metálico.
Por lo tanto, si un componente está principalmente sometido a flexiones repetidas, cargas por impacto o altas exigencias de fatiga, el recubrimiento rígido Tipo III debe revisarse conjuntamente con el ingeniero de diseño.
Resistencia a la corrosión, niebla salina y sellado
El aluminio no se oxida como el acero, pero puede corroerse. El recubrimiento duro combinado con el sellado suele mejorar significativamente la resistencia a la corrosión. El rendimiento real depende de la exposición a la niebla salina, ácidos o álcalis fuertes, arañazos, exposición de bordes, contacto con metales disímiles y calidad de sellado.
Para piezas utilizadas en entornos marinos, exteriores, de energía fluida o de niebla salina, la RFQ debe especificar claramente la aleación, el grosor del recubrimiento, los requisitos de anodización dura sellada, el estado del borde y la documentación de prueba requerida.
Más grueso no siempre es mejor
La anodización dura no mejora necesariamente con mayor grosor; la resistencia a la niebla salina no aumenta de forma monótona con el grosor del recubrimiento. Tiempos de anodización excesivamente largos pueden reducir la uniformidad del recubrimiento y el rendimiento de la corrosión. El diámetro del diámetro, la profundidad, la densidad de sellado y la calidad superficial influyen en la resistencia final a la corrosión.
Por lo tanto, al adquirir varillas de aluminio anodizado duro, el grosor del recubrimiento debe determinarse en base a una evaluación equilibrada del desgaste, la corrosión, la tolerancia y los requisitos de aplicación, no únicamente buscando el grosor máximo.
Consideraciones de alto contenido en cobre y fundición a presión
Investigaciones académicas publicadas sobre la anodización dura con 2A12 han informado que las fases secundarias ricas en Cu-Con (como CuAl₂) pueden inhibir el crecimiento de la película y reducir la uniformidad del recubrimiento; se ha demostrado que el tratamiento en solución sólida antes de la anodización mejora el grosor y la densidad de la película.
Preguntas frecuentes
¿Es mejor el aluminio anodizado duro que el aluminio anodizado normal?
No necesariamente. Elige aluminio anodizado duro por resistencia al desgaste, dureza y requisitos de recubrimiento duro Tipo III; selecciona anodización Tipo II para coloración decorativa, menor coste o protección ligera.
¿Cuál es la barra redonda de aluminio más resistente?
Las barras redondas de aluminio de alta resistencia más comunes incluyen 7075-T6 / T651, con una UTS típica de aproximadamente 572 MPa; sin embargo, 6061-T6 es generalmente más adecuada para anodización dura.
¿El aluminio anodizado se oxida?
El aluminio no se oxida como el acero, pero sí puede corroerse. La anodización dura puede mejorar la resistencia a la corrosión, pero el rendimiento debe evaluarse en función de la aleación, el sellado y el entorno de servicio.
¿Es la Tipo III lo mismo que la anodización con recubrimiento duro?
Sí. Tipo III, anodización con recubrimiento duro y anodización dura generalmente se refieren al mismo tipo de proceso de oxidación anódica dura. Las RFQ también deben especificar Clase, espesor y requisitos de sellado.
¿Deberían mecanizarse las varillas de aluminio antes de anodizar dura?
La mayoría de las piezas de precisión se mecanizan antes de anodizar con dureza. Los compradores deben confirmar con antelación el diámetro exterior final, los agujeros, la rosca, el enmascaramiento y la acumulación del recubrimiento.
¿Es adecuado el aluminio anodizado duro para componentes de armas de fuego?
Es adecuado para accesorios de armas de fuego, soportes ópticos y hardware de defensa que requieren recubrimiento rígido Tipo III según los dibujos; la aleación, estándar, tolerancia, destino y uso final deben ser confirmados mediante revisión.
Qué enviar para un presupuesto rápido
Para agilizar el proceso de presupuesto de varillas de aluminio anodizado duro o barras redondas de aluminio 6061 / 7075, los clientes deben proporcionar la siguiente información en su RFQ:
- aleación + temple, por ejemplo, 6061-T6, 6061-T6511, 7075-T651, 6063-T5 o 2024;
- diámetro / ancho + longitud, preferiblemente especificando tanto pulgada como mm;
- Espesor Tipo III en μm, indicando Clase 1 o Clase 2;
- requisito de color, por ejemplo, gris, negro o natural;
- sellado / requisito de PTFE;
- margen de mecanizado, tolerancia final y diámetro exterior final;
- cantidad, destino y documentos requeridos, como MTC, CoC, informe de grosor de recubrimiento o certificación de molino.