


Ключове питання при виборі алюмінію для зовнішніх деталей полягає не лише в тому, який сплав можна анодувати, а в тому, який сплав найкраще відповідає цільовому фінішу, геометрії деталі та методу обробки. Якщо це судження на початку помилкове, найпоширенішим результатом є не те, що деталь не може бути виготовлена, а в тому, що зовнішній вигляд не досягає цілі, процес стає складним, ітерації зразків збільшуються або ускладнюється контроль послідовності між партіями у виробництві.
- Пріоритети проєкту: Зовнішні деталі зазвичай мають балансувати поверхневе покриття, сумісність процесів і послідовність партій — а не лише те, чи часто використовується якийсь сплавний сорт.
- Сплавні маршрути: різні сплави краще підходять для різних завдань. Деякі краще підходять для вищої якості поверхні, деякі — для збалансованих житлових застосувань, а деякі — для проєктів, які потребують балансу зовнішнього вигляду та конструктивних вимог.
- Фінішні варіанти: Яскраві, натуральні, оброблені намистиною, матові, чорні або анодовані дзеркальні покриття не покладають однакових вимог до основи.
- Метод оцінки: Вибір матеріалу слід оцінювати разом із вимогами до темперування, маршруту обробки та поверхневої обробки — а не як окремі рішення.
Chalco Aluminium може допомогти звузити шлях матеріалу на основі функції деталі, фінішного покриття, методу обробки та вимог до креслення, а потім оцінити сплав, специфікацію, виробництво та відповідний маршрут у ширших рішеннях для анодування алюмінію за тих самих умов проекту.
Чому вибір матеріалу за зовнішнім виглядом не може відповідати тій же логіці, що й конструктивні деталі
Конструктивні деталі зазвичай спочатку обирають за міцністю, стійкістю до корозії, розмірами та вартістю; зовнішні деталі також повинні враховувати поверхневе покриття, сумісність процесів і послідовність партій у прийняті рішення з самого початку.
Саме тому, навіть при однаковому процесі анодування, різні проєкти деталей не повинні автоматично слідувати одному й тому ж сплаву.
У багатьох випадках проблема полягає не в тому, що матеріал не можна анодувати, а в тому, що шлях сплаву не відповідає пріоритету проєкту. Яскраве покриття, струминна обробка, формованість, стабільність розмірів і послідовність зовнішнього вигляду — це різні початкові точки, тому вибір сплаву не повинен бути однаковим.
Спочатку визначте, до якого сплавного маршруту ваш проєкт ближчий
Щодо зовнішніх деталей, зазвичай ефективніше спочатку визначити шлях сплаву, ніж зосереджуватися на одній сорті занадто рано.
Різні сплави вирішують різні проблеми: деякі краще підходять для зовнішнього вигляду поверхні, деякі — для декоративних ефектів, деякі — для збалансованих корпусів, а деякі — для проєктів, які мають балансувати зовнішній вигляд і конструктивні вимоги.
- Маршрут високої якості покриття
Краще підходить для проєктів, які надають пріоритет яскравому вигляду, природному металевому відчуттям і тонкому поверхневому фінішу.
1050, 1070
- Декоративний і дзеркальний маршрут
Краще підходить для проєктів, які надають пріоритет дзеркальному ефекту, декоративному вигляду та однорідності поверхні.
5005, 5505
- Основний житловий маршрут
Краще для житлових проектів, які потребують балансу між зовнішнім виглядом, формовністю та сумісністю з виробництвом.
5052, 5252
- Маршрут балансу зовнішності та конструкції
Краще для проєктів, які також потребують стабільності розмірів, геометрії деталей і маршруту обробки.
6063A
Вибір деталей зовнішності на основі застосування: спочатку визначте, який у вас проєкт
Для зовнішніх деталей, спочатку оцінка сценарію нанесення зазвичай ефективніша, ніж порівнювати один сорт сплаву на початку.
Різні проєкти спочатку вирішують різні пріоритети: деякі зосереджуються на балансуванні формовності та зовнішнього вигляду корпусу, деякі — на одноманітності декоративної поверхні, деякі — на яскравих або дзеркальних візуальних ефектах, а деякі мають з самого початку враховувати структурну форму та розмірну стабільність у прийнятті рішення.
Корпуси споживчої електроніки: починайте з зовнішнього вигляду, формовності та виробничої посадки
Типові деталі включають корпуси смартфонів, ноутбуків, планшетів, колонок, електронних сигарет, SIM-карти та деякі компоненти середньої рами мобільних телефонів.
Першочерговим пріоритетом такого типу проєктів є балансування зовнішнього вигляду, формовності та сумісності з виробництвом. Житлові проекти на основі листових матеріалів також можна оцінювати за допомогою цифрового корпусу з алюмінієвим листом 3C , тоді як внутрішні конструктивні деталі з більш вимогливими вимогами до формування можуть вимагати окремого алюмінієвого рішення з високою формовною здатністю.
- Бажані сплави: 5052, 5252, 6063A
- Поширені фінішні маршрути: анодування бісером, натуральне анодування, чорне анодування
- Фокус виробництва: сумісність формування, контроль зовнішнього вигляду після обробки з ЧПУ, підгонка розмірів у зонах складання та консистенція партій
Натисніть, щоб переглянути високоміцний анодований алюмінієвий лист для корпусів побутової електроніки
Декоративні поверхні та панелі: починайте з одноманітності та декоративного вигляду
Типові деталі включають декоративні панелі, зовнішні декоративні поверхні, смужки, деякі великі видимі панелі та декоративні деталі з вищими вимогами до зовнішнього вигляду.
Для такого типу проєкту зазвичай на першому місці стоїть рівномірність поверхні, візуальна цілісність і декоративний ефект.
- Бажані сплави: 5005, 5505
- Поширені фінішні маршрути: натуральне анодування, чорне анодування, шліфове анодування
- Виробничий фокус: плоскість поверхні, кольорова консистенція на великих видимих ділянках і контроль зовнішнього вигляду після формування світла
Яскраві та дзеркальні деталі: починайте з зовнішнього вигляду, а не з міцності
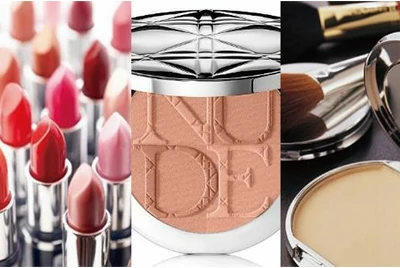
Типові деталі включають тюбики помади, декоративні дзеркала, деякі яскраві деталі та деталі, які полірують перед анодуванням.
Першочерговим пріоритетом такого проєкту є яскравість, дзеркальний ефект і тонкість поверхні, а не міцність конструкції.
- Бажані сплави: 1050, 1070, 5505
- Поширені варіанти фінішу: полірування / обробка дзеркалом + анодування, яскраве натуральне анодування
- Виробничий акцент: сумісність із полірованням, контроль поверхневих дефектів і легка конструктивна оцінка, коли зовнішній вигляд має пріоритет
Структурні деталі зовнішнього вигляду: починайте з розмірної стабільності та маршруту обробки
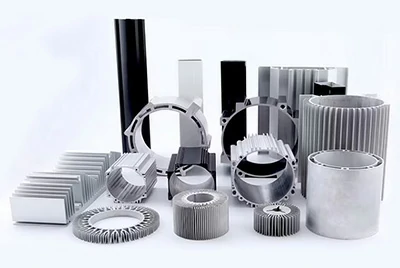
Типові деталі включають деталі рами, профільні корпуси, корпуси, які повинні зберігати гарний вигляд після обробки з ЧПУ, а також деталі з вищими вимогами до стійкості розмірів.
Ці проєкти не можна оцінювати лише за зовнішнім виглядом поверхні; геометрія деталей, маршрут обробки та розмірна стабільність мають розглядатися разом. Якщо проєкт 3C виходить за межі основного зовнішнього сплаву і потребує значно вищої міцності тонколистового напрямку, алюмінієвий лист серії 7 має оцінюватися окремо з вимогами до формування, конструкції та поверхні проєкту.
- Бажані сплави: 6063A, 5052
- Поширені фінішні маршрути: анодування бісером, натуральне анодування, чорне анодування
- Виробничий акцент: формування профілю, контроль деформації після ЧПУ, контроль деталізації кутів і синхронізація розмірів збірки з вимогами зовнішнього вигляду
Якщо у вашому проєкті вже є визначений тип деталі, цільова обробка або метод обробки, Chalco Aluminium може допомогти звузити асортимент сплавів, маршрут оздоблення та виробничі пріоритети для цього застосування перед прийняттям рішень на рівні сорту та специфікації.
Як обрати поширені сплави: спочатку визначте, яка група сплавів найближча до вашого проєкту
Щодо деталей для зовнішнього вигляду, вибір сплаву — це не про те, який із них «кращий», а про те, яка група сплаву ближча до пріоритетів вашого проєкту.
1050 / 1070 — краще для яскравих і якісних проєктів
Найкраще підходить для яскравих деталей, легких декоративних деталей і полірованих анодованих деталей.
Часто використовується там, де яскравість, природний металевий відчуття та тонкий зовнішній вигляд поверхні важливіші за структурні вимоги.
5005 / 5505 — Краще для декоративних поверхонь і дзеркальних проєктів
Найкраще підходить для декоративних панелей, декоративних смужок, зовнішніх поверхонь і декоративних елементів дзеркал.
Часто використовується там, де основними пріоритетом є декоративний вигляд, однорідність поверхні та дзеркальний ефект.
5052 / 5252 — Краще для основних житлових проєктів
Найкраще підходить для смартфонів, ноутбуків, планшетів, динаміків, електронних сигарет, лотків для SIM-карт та подібних деталей корпусу.
Часто використовується там, де потрібно збалансувати зовнішній вигляд, формуваність і сумісність виробництва.
6063A — краще для проєктів, які балансують зовнішній вигляд і структуру
Найкраще підходить для деталей рами, профільних корпусів, деталей для зовнішнього вигляду ЧПУ та конструктивних корпусів.
Часто використовується там, де потрібно враховувати зовнішній вигляд, розмірну стабільність і шлях обробки разом.
Якщо ви вже можете визначити, до якої групи сплавів ваш проєкт ближчий, Chalco Aluminium може ще більше звузити сорт, діапазон темперування, товщини та фінішний маршрут залежно від типу деталі, цільової обробки, методу обробки та вимог до креслення — щоб результат був більш придатним для відбору проб і оцінки.
Пов'язані продукти з анодованого алюмінію

Анодований алюмінієвий лист
Анодований алюмінієвий котушка
Анодовані алюмінієві екструзії
Анодовані алюмінієві трубки
Анодований алюмінієвий дріт
Після визначення фінішного маршруту вибір матеріалів звужується ще більше
Після того, як сценарій застосування та асортимент сплавів визначені, фінішний варіант зазвичай відсіює ще один раунд менш підходящих варіантів.
Навіть при анодуванні натуральні, чорні, бісерноструминні, шлитові та дзеркальні покриття не навантажують матеріал так само: деякі чутливіші до чистоти поверхні, деякі — до консистенції, а деякі — до стабільної роботи після обробки бісером.
- Природне анодування: більше уваги приділяється стану поверхні, чистоті та консистенції матеріалу.
- Чорне анодування: полегшує експонування стабільності кольору та контролю візуальних поверхонь.
- Bead-blast анодизація: ближче до основного варіанту житла і зазвичай більше уваги приділяється дрібній текстурі та стабільності партій.
- Щіткове анодування: це не лише про саме розчищення, а й про те, чи залишаються напрямок волокон і загальний вигляд послідовними.
- Анодування дзеркала / післяполірування: більше залежить від поверхневих характеристик матеріалу; не кожен сплав підходить для цього способу.
Якщо фінішний маршрут уже майже фіксований, Chalco Aluminium може ще більше звузити варіанти матеріалу та процесу для відбору проб і пропозиції залежно від асортименту сплаву, методу обробки та вимог до креслення.
Для деталей зовнішнього вигляду зазвичай є типовий тип II, що є більш поширеною відправною точкою
Для деталей для зовнішнього вигляду пріоритет зазвичай є колір, візуальне відчуття, дотик і загальна послідовність. Саме тому більшість корпусів, панелей і декоративних деталей починають з більш орієнтованого на зовнішній вигляд типу II.
Хардкоут краще підходить для деталей із більш прозорим зношенням, функціональною поверхнею або вимогами до сервісного стану, а не для всіх деталей за замовчуванням. Компоненти стрижня або планки, орієнтовані на стійкість до зносу та жорстке покриття типу III, можна оцінювати через жорсткий анодований алюмінієвий прут типу III, тоді як проєкти з чіткими антимікробними вимогами обирають інший функціональний шлях через антимікробний анодований алюміній.
- Тип II більш поширений: корпуси, панелі, декоративні деталі та деталі з природним або чорним виглядом
- Хардкоут слід оцінювати окремо: проєкти з вищими вимогами до зношування або більш прозорими функціональними поверхнями
- Поширена помилка: припускати, що «товстіший» і «твердіший» автоматично означають «краще для зовнішнього вигляду»
Якщо ваш проєкт спочатку орієнтований на зовнішній вигляд, зазвичай ефективніше чітко визначити сплав, маршрут покриття та вимоги до зовнішнього вигляду, перш ніж зосереджуватися на Hardcoat.
Натисніть, щоб переглянути все про анодування
Найпоширеніші проблеми з переробкою у проєктах, пов'язаних із зовнішнім виглядом
Переробка деталей зовнішнього вигляду часто відбувається не через те, що вибір матеріалу повністю неправильний, а тому, що матеріал, виробничий шлях і анодований вигляд цілі не вказують на той самий результат.
Проблеми, які найчастіше можуть відштовхнути семпли та продакшн у відхід, зазвичай такі.
Нестабільний загальний вигляд після анодування
Типові ознаки включають варіації кольору, нерівномірний відтінок і локальний контраст світлого і темного кольору. Щодо зовнішнього вигляду, ці проблеми трапляються частіше — і частіше впливають на схвалення зразка — ніж просте питання «чи можна зробити цей колір?».
Поверхня виглядає прийнятною після обробки бісером, але нерівномірність стає помітнішою після анодування
Для багатьох деталей корпусу проблема не в самій обробці кульки, а в тому, що смуги, контрастні відмінності та загальна нерівномірність стають помітнішими після анодування.
Краї, отвори, канавки та складні елементи важче контролювати
Найскладнішими ділянками часто є не основні поверхні, а кути, отвори, глибокі борозенки та зони збірки, де загальний вигляд легше змінюється.
Локальні варіації профілів або конструктивних частин стають більш помітними після анодування
Для деталей каркасу, профільних корпусів і деяких конструктивних деталей проблема часто полягає не в тому, чи можна їх виготовити, а в тому, що локальні лінії, структурні відмінності або варіації зовнішнього вигляду між площами стають легше помітними після анодування.
Поверхневі залишки або неправильна попередня обробка перетворяться безпосередньо на видимі сліди
Залишки захисної плівки, олія, сліди клею або недостатнє очищення поверхні можуть виглядати незначними заздалегідь, але після анодування часто проявляються плямистими або локалізованими дефектами зовнішнього вигляду.
Ці проблеми проявляються під час відбору проб або виробництва, але їхнє коріння зазвичай сягає раннього вибору сплаву, геометрії частини, маршруту обробки та завершення цілі.
Chalco Aluminium може перевірити ці більш ризикові точки з урахуванням умов вашого проєкту перед відбором проб, тому більша частина ризику переробки усувається одразу, а не коригується після виготовлення зразків.
Якщо ви хочете дізнатися більше про проблеми, пов'язані з анодуванням, ви також можете переглянути наш посібник з дефектів анодування.
Перед тим, як надіслати запит на запит, уточніть ці ключові моменти
Коли ви просите кошторис на проєкти з зовнішнім виглядом, дуже корисно спочатку прояснити наступні моменти:
- Тип деталі
- Фініш цілі
- Напрямок сплаву
- Метод обробки
- Малюнок або довідковий зразок
Чим чіткіша ця інформація, тим швидше Chalco Aluminium звузить практичні варіанти, зменшить повторювану комунікацію та перенести вибір матеріалів, рекомендації щодо оздоблення та оцінку зразків у виконуваний діапазон.
Поширені запитання
Який алюмінієвий сплав краще підходить для анодованих деталей?
Жоден окремий сплав не підходить для всіх деталей зовнішнього вигляду.
Для яскравих і тонких поверхонь починайте з 1050 / 1070; для декоративних поверхонь і дзеркальних ефектів починайте з 5005 / 5505; для основних деталей корпусу починайте з 5052 / 5252; якщо важливі розмірна стабільність і геометрія деталей, 6063A часто варто спочатку оцінити.
Які сплави частіше забезпечують більш однородний анодований вигляд?
Одноманітність залежить не лише від процесу, а й від сплаву, темпера, попередньої обробки та геометрії деталі.
Для великих видимих поверхонь, декоративних елементів і зон з високою видимістю поведінка поверхні матеріалу зазвичай має більше значення; для корпусів також слід враховувати формовність і стабільність партій.
Які сплави слід розглянути перш за все для деталей з чорним анодованим виглядом?
Для основних деталей корпусу починайте з 5052 / 5252; для декоративних поверхонь або панельних деталей також варто оцінити 5005 / 5505.
Перш за все важливо в чорному анодуванні не лише те, чи можна створити колір, а й чи можна контролювати загальну візуальну послідовність деталі.
Чому деякі матеріали більш стабільні для бісероструминної обробки, а потім анодування?
Оскільки бісероструминна обробка — це лише початковий стан поверхні; після анодування відмінності в підкладці та загальні проблеми з консистенцією стають більш очевидними.
Для деталей корпусу анодування методом бісерного струміння зазвичай краще оцінюють у межах основного асортименту алюмінієвих сплавів.
Як обрати між 5052 і 5252 для деталей зовнішнього вигляду?
Якщо проєкт ближчий до зрілого, збалансованого, основного житлового маршруту, починайте з 5052.
Якщо проєкт більш чутливий до якості поверхні після анодування та якості зовнішнього вигляду, зазвичай варто оцінювати стандарт 5252 паралельно з ним.
Як обрати між 6063A і 5052 для деталей зовнішнього вигляду?
Якщо проєкт ближчий до листових корпусів, штампованих деталей і стандартних споживчих електронних корпусів, починайте з 5052.
Якщо проєкт ближчий до деталей каркасу, профільних корпусів і деталей зовнішнього вигляду ЧПУ, і більша стабільність розмірів, 6063A зазвичай є кращим першим варіантом для оцінки.
Як я можу зменшити кольорові варіації від партії до партії в анодованих частинах зовнішнього вигляду?
Спочатку звузьте діапазон сплаву, темперування, покриття мішені, вимоги до видимої поверхні та маршрут обробки.
Для деталей зовнішнього вигляду варіація кольору партії зазвичай не спричинена одним етапом процесу, а тим, що матеріал, попередня обробка та фінішний маршрут не вирівнюються з однією цільовою площею.
Яку інформацію слід визначити принаймні у кресленні або RFQ?
Мінімум визначте тип деталі, фінішне покриття, напрямок сплаву, метод обробки та креслення або еталонний зразок.
Чим чіткіші ці входи, тим легше звузити вибір матеріалів, рекомендації щодо фінішу та напрямок семплінгу до виконуваного діапазону.
Почніть оцінку проєкту
Якщо у вас вже є тип деталі, фінішне покриття, напрямок сплаву, метод обробки або наявні креслення, зразки та інформація про матеріали, Chalco Aluminium може використати ці умови проєкту для звузення діапазону сплаву, маршруту обробки та напрямку відбору проб у більш виконуваний обсяг.
Це допомагає швидше перейти до ефективного етапу оцінки, зменшує повторні уточнення на початку і робить подальші матеріальні рішення, фінішні рекомендації та оцінку зразків набагато зрозумілішими.