


Henan Chalco надає оцінку специфікації та підтримку постачання твердих анодованих алюмінієвих стрижнів і прутів (Type III / hardcoat) промисловим закупівельним командам, обслуговуючи застосування, що потребують зносостійкості, легкої конструкції та точної обробки.
Ці матеріали підходять для зносостійких, легких, прецизійно оброблених деталей і представляють варіант жорсткого покриття типу III у ширших розчинах для анодування алюмінію, а не для декоративного анодування, кухонного посуду чи глиноземових керамічних стрижнів.
Клієнти можуть подавати вимоги до сплаву, діаметра, стандарту покриття та остаточної допускової допуску на основі сплавів, таких як 6061-T6, 7075 і 2024, а також форм, включаючи круглу, шестигранну, квадратну та плоску, для перегляду креслення.
Часто запрошувані стрижень і стрижня
Наступні розміри відображають поширені та популярні на ринку специфікації і не відображають фактичний запас Henan Chalco.
| Форма | Поширений сплав-темпер | Діапазон діаметра/ширини | Товщина твердого шару типу III | Довжина |
| Кругла стрижень / стрижень | 6061-T6 / 6061-T6511, 7075-T651, 2024 | 1/8"–3" / 4,7–200 мм, які зазвичай замовляють | 25–100 мкм | Монтаж до довжини |
| Шестигранна планка | 6061-T6 / 6061-T6511, 7075-T651 | Доступно для специфікації | 25–100 мкм | Монтаж до довжини |
| Квадратна планка | 6061-T6 / 6061-T6511, 6063-T5 | Доступно для специфікації | 25–100 мкм | Монтаж до довжини |
| Плоска перекладина | 6061-T6 / 6061-T6511, 6063-T5, 2024 | Доступно для специфікації | 25–100 мкм | Монтаж до довжини |
Фактично доступні розміри, довжини різання, товщина стінки, допуски внутрішнього/зовнішнього діаметра та MOQ мають бути підтверджені на основі сплаву, відпуску, товщини покриття та кількості замовлення.
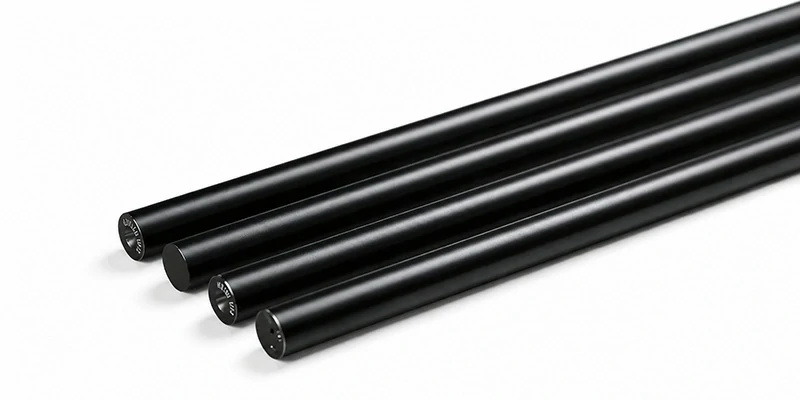
Вибір сплаву для твердих анодованих стрижнів
При виборі жорстких анодованих алюмінієвих стрижнів найміцніший алюмінієвий круглий прут і найпідходящий сплав для твердого анодування часто не збігаються.
7075-T6 / T651 зазвичай використовують для високоміцних алюмінієвих круглих прутів із типовою міцністю на розрив приблизно 572 МПа;
однак, якщо клієнт надає пріоритет однорідності, адгезії, стабільності кольору та загальному обробленню жорсткого покриття типу III, 6061-T6 часто є більш надійним вибором із типовою міцністю на розрив близько 310 МПа.
6061 / 6082 — загальна інженерія та найкращий хардкоут
6061-T6 та 6082 є найпоширенішими загальними інженерними рішеннями для твердо анодованих алюмінієвих стрижнів, при цьому алюмінієвий стрижень 6061 забезпечує відповідний маршрут 6061.
Вони пропонують збалансоване поєднання міцності, обробки, зварюваності та реакції на жорстке покриття, що робить їх придатними для направляючих стрижнів, кріплень, деталей автоматизації та легких компонентів, які потребують жорсткого покриття типу III. Якщо для проєкту потрібна плоска форма матеріалу 6xxx, то високоміцний алюмінієвий лист серії 6000 забезпечує відповідний варіант листової форми.
Для більшості проєктів, які потребують як стійкості до зносу, так і контрольованої вартості та часу виконання, 6061-T6 зазвичай є пріоритетним сплавом для початкового огляду.
7075 / 7050 — висока міцність
7075 алюмінієвий стрижень і 7050 алюмінієвий стрижень краще підходять для компонентів, що вимагають високої міцності, легкої конструкції та більшої конструктивної вантажопідйомності.
Вони використовуються в аерокосмічному обладнанні, оборонних компонентах, високонавантажуваних кріпленнях та деталях, оброблених точно.
Однак через вищий вміст легуючих елементів 7075 / 7050 можуть мати відмінності у кольорі шарів твердого покриття, адгезії, крихкості та стійкості до корозії порівняно з 6061. Тому вибір не повинен базуватися лише на найміцнішому алюмінієвому круглому прузі.»
Якщо креслення вказує товстіше покриття типу III, слід підтвердити загартовку сплаву, товщину покриття, герметизацію та кінцеву допускову допуск разом.
2024 / 2A12 — високомідний колір, поводитися обережно
Алюміній 2024 / 2A12 — це сплав з високим вмістом міді, який підходить для певних високоміцних аерокосмічних і конструктивних застосувань, але потребує більшої обережності під час твердого анодування.
Опубліковані дослідження твердого анодування 2A12 свідчать, що другі фази, багаті на Cu, можуть впливати на ріст плівки, знижувати однородність покриття та робити керування процесом більш чутливим.
6063 для зовнішнього вигляду · 7068 для запитів надвисокої міцності
Алюмінієвий сплав 6063 краще підходить для проєктів, що акцентують увагу на зовнішньому вигляді, екструдованому поверхневому оздобленню та естетиці анодованого алюмінію, і зазвичай не обирається для максимальної міцності. Для проєктів, що спеціалізуються на цьому сплаві у формі стрижня або стрижня, алюмінієвий стрижень 6063 забезпечує відповідний варіант виробництва.
7068 може використовуватися для надвисокоміцних замовлень, але доступність, темпер, діапазон діаметра, реакція жорсткого покриття та вартість мають підтверджуватися окремо.
Надішліть свої вимоги до навантаження, зносу, обробки та оздоблення до Henan Chalco, і ми зможемо переглянути комбінацію сплав–темпер–тип III перед оцінкою.
Пов'язані продукти з анодованого алюмінію
Анодовані алюмінієві екструзії
Анодовані алюмінієві трубки

Анодований алюмінієвий лист
Анодований алюмінієвий дріт
Що таке тверде анодування? Пояснення типу I, II ТА III (MIL-PRF-8625)
Тверде анодування, анодування типу III та анодування жорстким покриттям зазвичай означають той самий функціональний процес анодування, який використовується для формування товстішого, твердішого оксидного шару на алюмінієвих поверхнях.
Для твердо анодованих алюмінієвих стрижнів і прутів акцент робиться не на декоративному кольорі, а на зносостійкості, твердості поверхні, контролі розмірів і відповідності інженерним кресленням.
У північноамериканських кресленнях загальною специфікацією є MIL-PRF-8625; старіші креслення можуть містити посилання на MIL-A-8625. Цей стандарт охоплює електролітичні анодні покриття на алюмінієвих та алюмінієвих сплавах, визначаючи шість типів і два класи. ISO 10074 визначає вимоги та методи випробування для твердих анодних окислювальних покриттів на алюмінії та його сплавах.
| Предмет | Анодування типу II | Анодування жорсткого шару типу III |
| Головна мета | Декоративний колір, загальний захист від корозії | Зносостійкість, функціональна тверда поверхня |
| Типове сімейство процесів | Анодування сірчаної кислоти | Анодування Hardcoat / Тип III |
| Товщина покриття | Зазвичай тонший за тип III | Зазвичай визначається приблизно 25–100 мкм |
| Твердість поверхні | Нижче, ніж жорстке покриття | Зазвичай обговорюється близько HV 400–600, фінальне значення на кожен звіт про тестування |
| Контроль кольору | Краще для декоративного фарбування | Зазвичай сірий, темно-сірий або чорний; колір залежить від сплаву та товщини |
| Вимірний вплив | Нижній | Вищий; остаточний ОД і допуск мають бути сплановані |
| Вартість | Зазвичай нижче | Зазвичай більша через контроль процесу та товщину |
Тип I / IB / IC насамперед стосується хромової кислоти або альтернативних процесів, тип II / IIB зазвичай використовується для анодування сірчаною кислотою, а тип III — для твердого покриття. Клас 1 зазвичай означає нефарбоване або нефарбоване покриття, тоді як клас 2 — фарбоване покриття.
Твердий анодований алюміній не є автоматично кращим за звичайний анодований алюміній. Якщо деталь потребує стійкості до зносу, ковзних поверхонь, електричної ізоляції або вказано Тип III у кресленні, анодування твердим шаром є більш доречним; якщо мета — декоративний колір, низька вартість, слабкий захист від корозії або конструкції, чутливі до втоми, анодування типу II може бути більш підходящим. Для безперервних плоских застосувань, зосереджених на поверхневому оздобленні та декоративному анодуванні, анодований алюмінієвий спіраль пропонує відповідний варіант продукту типу II.
Застосування твердо анодованих алюмінієвих стрижнів
Твердо анодовані алюмінієві стрижні підходять для промислових компонентів, що потребують легкої конструкції, зносостійкості, низького тертя або електричноізоляційних поверхонь.
Порівняно зі стандартними алюмінієвими стрижнями, основна цінність жорсткого покриття типу III полягає не в естетичному кольорі, а в тому, що робочі поверхні алюмінієвих стрижнів, стрижнів або трубок краще працювати у ковзних, напрямних, герметичних, затискних та зносостійких застосуваннях.
Компоненти з гідроактивною енергією
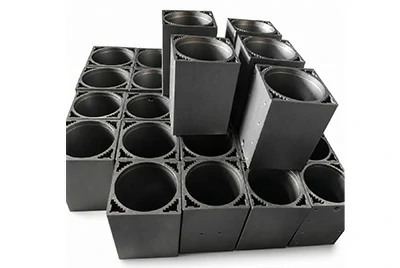
Легкі твердоанодовані алюмінієві трубки для циліндрових стволів і поверхонь з низьким тертям герметизації.
Автоматизація та лінійний рух
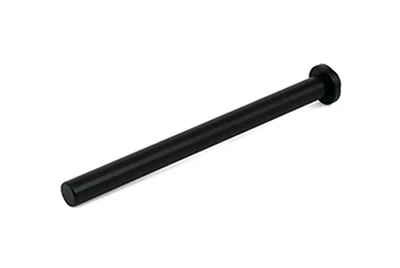
Стійкі до зносу твердоанодовані алюмінієві стрижні для направляючих стрижнів, ковзних рейок і легких лінійних валів.
Напівпровідникові, медичні та морські
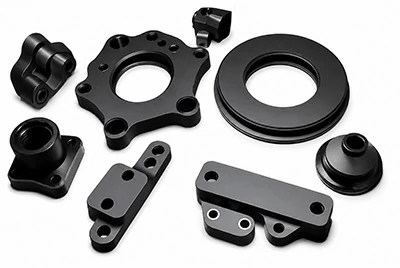
Тверді анодовані алюмінієві деталі для легких, ізоляційних та корозійних точних компонентів.
Вогнепальна зброя та оборона
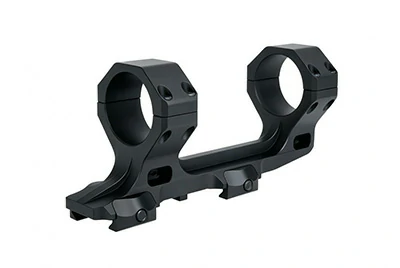
Жорсткі анодовані алюмінієві стрижні та планки типу III для аксесуарів до вогнепальної зброї та оборонної техніки.
Товщина, колір, герметизація та варіанти PTFE
Для зносостійких стрижнів, направляючих компонентів, ковзних деталей і прецизійно оброблених прутів жорстке покриття типу III зазвичай має товщину від 25 до 100 мкм, а твердість зазвичай розглядається в діапазоні HV 400–600.
Однак остаточна товщина покриття, значення твердості та метод тестування мають бути підтверджені на основі сплаву, процесу, вимог до креслення та звітів про інспекцію.
Варіанти кольорів можна розглядати як натуральний, темно-сірий або чорний твердий анодований алюміній, а також слід підтвердити вимоги класу 1 / класу 2.
Примітка для клієнтів: колір твердого покриття не забезпечує такої високої консистенції, як декоративне анодування. Сплави, такі як 6061, 7075 і 2024, можуть мати різні сірі або чорні відтінки навіть при однаковій товщі цільового покриття.
Тому, якщо колір є критичним, клієнтам слід вказати толерантність до кольору або запитати схвалення зразка у своєму RFQ.
Герметизація рекомендується для випадків із пріоритетною стійкістю до корозії; якщо зносостійкість або поведінка тертя є критичнішими, можна розглянути негерметичне тверде покриття.
Для ковзних компонентів, поверхонь з низьким тертям або вимог до самозмащування також можна оцінити тверде анодування, просякнуте PTFE, але необхідно підтверджувати конкретну доступність і процесні вікна для кожного проєкту.
Клієнтам рекомендується одночасно надавати товщину покриття, колір, опцію герметизації / PTFE, остаточні допуски та креслення. Henan Chalco може ознайомитися з відповідною специфікацією твердого покриття типу III перед поданням кошторису.
Збільшення розмірів, обробка та маскування
Тверде анодування не є нейтральною обробкою поверхні за розмірами.
Для жорстко анодованих алюмінієвих стрижнів, валів, направляючих компонентів і з'єднуючих деталей, що потребують жорстких допусків, клієнти повинні підтвердити накопичення покриття, кінцевий OD, діаметр попереднього анодування та вимоги до маскування на етапі RFQ. Інакше після жорсткого анодування можуть виникати такі проблеми, як збільшення зовнішнього діаметра, зменшення розміру отвора, затягнута різьба або недостатній зазор для збірки.
Накопичення покриття та остаточне передозування
Тверде покриття типу III зазвичай частково росте назовні з поверхні і частково всередину субстрату. Поширене інженерне припущення в галузі — приблизно 50% зовнішнього росту / 50% проникнення всередину.
У типових діапазонах твердого анодування односторонній зовнішній набір становить приблизно 13–38 мкм (0,0005–0,0015 дюйма). Точне значення слід перевірити на основі товщини покриття, сплаву, параметрів процесу та допуску до протягування.
| Товщина типу III | Приблизно нарощування назовні з кожного боку |
| 25 мкм | близько 13 мкм / 0,0005 дюйма |
| 50 мкм | близько 25 мкм / 0,0010 дюйма |
| 75 мкм | близько 38 мкм / 0,0015 дюйма |
| 100 мкм | Огляд для конкретного проєкту |
Тому клієнтам рекомендується не лише вказати розміри стержня як отримано, а й уточнити, чи означає кінцевий OD розмір до чи після жорсткого анодування.
Якщо креслення вказує цільовий кінцевий зовнішній діаметр після жорсткого анодування, Henan Chalco має переглянути дозвіл на обробку, товщину шару та кінцеву допускову допуск перед оголошенням кошторисів.
Машина до анодування
Більшість прецизійних проєктів завершують обробку перед анодуванням твердого покриття типу III. Це пов'язано з тим, що твердий анодований шар утворює керамічно-тверду поверхню; операції після анодування, такі як точіння, свердління або полірування твердого анодованого алюмінію, можуть пошкодити покриття, оголити підкладку або пошкодити зносостійку поверхню.
Для таких компонентів, як вали, втулки, прокладки, кріплення та направляючі стрижні, рекомендується враховувати запасний допуск під час обробки та чітко вказувати товщину покриття, кінцеві розміри та критичний допуск на кресленні.
Такий підхід мінімізує переробки після жорсткого анодування та уникає неправильних тлумачень між MTC сировини, обробленими розмірами та фінальними звітами про покриття.
Маскування різьби, отворів і опорних поверхонь
Не всі поверхні слід покривати твердим анодуванням. Різьби, отвори, поверхні опори, електричні контакти, щільно прилягаючі поверхні та ділянки, що потребують електропровідності або пресування, зазвичай потребують попереднього підтвердження маскування.
Інакше твердий анодований шар може спричинити заклинювання різьби, недорозмірні отвори, аномальне зношення поверхонь підшипників або відмову електричного контакту.
Клієнти повинні заздалегідь надати Henan Chalco зони маскування, кінцевий OD, допуск отворів, вимоги до різьби та поверхні підшипників.
Ми можемо провести перегляд креслення, щоб визначити відповідний шлях обробки для жорсткого анодованого алюмінію, дозволу на накопичення покриття та кінцеву допускову допуск.
Обмеження та інженерні примітки
Тверде анодування значно підвищує стійкість до зносу, твердість поверхні та корозійну стійкість алюмінієвих стрижнів, але не завжди є оптимальним покриттям для кожного застосування.
Для цілей закупівлі заздалегідь розуміння обмежень твердого анодування допомагає уникнути неправильного вибору сплаву, товщини покриття, методу герметизації та послідовності обробки.
Тверде анодування не завжди найкраще завершення
Жорстке покриття типу III утворює твердий, але крихкий шар оксиду алюмінію з низькою пластичністю. Під впливом, згином, термічним циклом або концентрацією напружень на гострих краях може виникнути тріщина, мікротріщини або розшарування країв.
Незалежні та опубліковані дослідження анодованих алюмінієвих покриттів показали дебет від втоми у протестованих зразках: звичайне анодування пов'язане з приблизно 8–50% зниженням міцності на втому, а тверде анодування (тип III) — приблизно на 50–62%, залежно від товщини покриття та сплаву.
Тверде анодування покращує стійкість до зношування поверхні, але не підвищує міцність алюмінієвих стрижнів на розтяг і не може бути локально відремонтоване, як металеве покриття.
Тому, якщо компонент основним чином піддається багаторазовому згинанню, ударному навантаженню або високим вимогам до втоми, жорстке покриття типу III слід спільно переглянути з інженером-конструктором.
Стійкість до корозії, соляний спрей і герметизація
Алюміній не іржавіє, як сталь, але може корозіювати. Тверде покриття у поєднанні з герметизацією зазвичай значно підвищує стійкість до корозії. Фактичні характеристики залежать від впливу соляного розпилення, сильних кислот або луг, подряпин, оголення країв, контакту з різними металами та якості герметизації.
Для деталей, що використовуються в морських, зовнішніх, рідинних або соляних умовах, RFQ має чітко вказувати сплав, товщину покриття, вимоги до герметичного твердого анодування, стан краю та необхідну документацію для тестування.
Товстіший не завжди кращий
Тверде анодування не обов'язково покращується при збільшенні товщини; стійкість до соляного розпилення не зростає монотонно з товщиною покриття. Надмірно тривалий час анодування може знизити однорідність покриття та корозійну ефективність. Діаметр отвору, глибина, щільність герметизації та якість поверхні впливають на остаточну стійкість до корозії.
Тому при закупівлі жорстко анодованих алюмінієвих стрижнів товщина покриття слід визначати на основі збалансованої оцінки зносу, корозії, допуску та вимог до застосування — а не лише на основі максимальної товщини.
Особливості високої міді та лиття під тиском
Опубліковані академічні дослідження твердого анодування 2A12 показали, що другі фази, багаті на CuAl₂, можуть пригнічувати ріст плівки та знижувати однорідність покриття; обробка твердим розчином перед анодуванням покращує товщину та щільність плівки.
FAQ
Чи кращий твердий анодований алюміній за звичайний?
Не обов'язково. Обирайте алюміній з твердим анодуванням через стійкість до зносу, твердість і вимоги до жорсткого покриття типу III; обирайте анодування типу II для декоративного фарбування, нижчої вартості або легкого захисту.
Яка найміцніша алюмінієва кругла планка?
Поширені високоміцні алюмінієві круглі прути включають 7075-T6 / T651, з типовим UTS приблизно 572 МПа; однак 6061-T6 зазвичай більше підходить для жорсткого анодування.
Чи ржавіє анодований алюміній?
Алюміній не іржавіє, як сталь, але може корозіювати. Тверде анодування може підвищити стійкість до корозії, але характеристики все одно слід оцінювати за сплавом, ущільненням і умовами експлуатації.
Чи є тип III тим самим, що анодування твердим шаром?
Так. Тип III, анодування твердим шаром і тверде анодування зазвичай означають один і той самий тип процесу твердого анодного окиснення. RFQ також повинні вказувати вимоги до класу, товщини та герметизації.
Чи слід обробляти алюмінієві стрижні перед жорстким анодуванням?
Більшість прецизійних деталей обробляються перед твердим анодуванням. Покупці повинні заздалегідь підтвердити остаточний OD, дірки, різьбу, маскування та накопичення покриття.
Чи підходить твердий анодований алюміній для компонентів вогнепальної зброї?
Він підходить для аксесуарів до вогнепальної зброї, оптичних кріплень та оборонної техніки, які потребують жорсткого покриття типу III за кресленнями; сплав, стандарт, допуски, призначення та кінцеве використання мають бути підтверджені під час перегляду.
Що надіслати для швидкої оцінки
Щоб прискорити процес отримання пропозиції на жорстко анодовані алюмінієві стрижні або алюмінієві круглі прути 6061 / 7075, клієнти повинні надати таку інформацію у своєму RFQ:
- сплав + темпер, наприклад, 6061-T6, 6061-T6511, 7075-T651, 6063-T5 або 2024;
- діаметр / ширина + довжина, бажано вказуючи як дюйм, так і мм;
- Товщина типу III у мкм, що вказує на клас 1 або клас 2;
- вимога до кольору, наприклад, сірий, чорний або натуральний;
- вимога до герметизації / PTFE;
- допуск на обробку, кінцевий допуск і кінцевий OD;
- Кількість, пункт призначення та необхідні документи, такі як MTC, CoC, звіт про товщину покриття або сертифікат фабрики.