


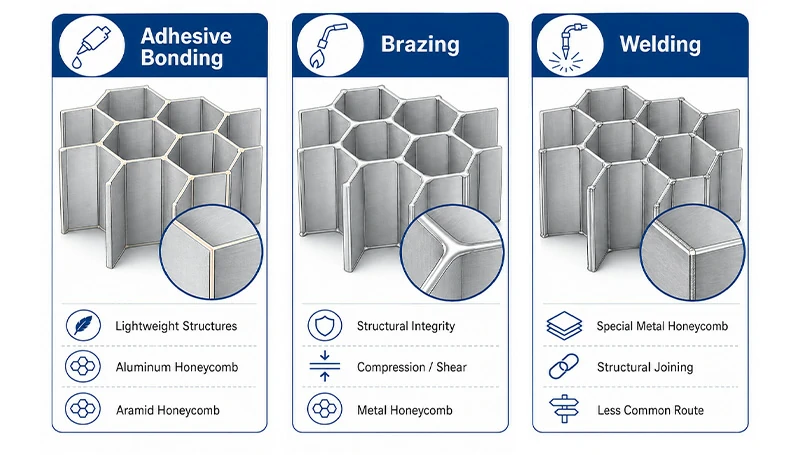
Спосіб, у який з'єднується сотоподібне ядро, безпосередньо впливає на міцність сердечника, стійкість інтерфейсу та тип панельної структури, яку можна побудувати навколо нього. На практиці найпоширеніші маршрути з'єднання поділяються на три категорії:
- Клейове з'єднання: стандартний вибір для багатьох легких сендвіч-конструкцій, широко використовується з алюмінієвими стільниковими сердечниками та арамідовими стільниковими сердечниками.
- Пайка: краще підходить для металевих стільникових систем, які вимагають вищої міцності на стиснення, стійкості на зсув, стійкості до відшарування та загальної структурної цілісності.
- Зварювання: частіше використовується у спеціалізованих металевих структурах із стільниками і зазвичай не є основним способом для стандартних проектів стільникових панелей.
Ці методи з'єднання впливають не лише на міцність і поведінку ядра з відмови, а й на те, як виготовляється фінальна панель стільників і які умови експлуатації вона найкраще підходить.
Ось чому під час реальних закупівельних та інженерних оцінок клієнти зазвичай запитують не лише про матеріал керна. Вони також хочуть знати, чи сердечник клейко з'єднаний або паяний, і чи були вузли або інтерфейси перевірені за допомогою зсуву, відштовхування або еквівалентної валідаційної перевірки. У цих питаннях важлива не назва процесу, а чи є метод з'єднання достатньо стабільним для задуманих умов обслуговування і підходить для фінальної стільникової панелі або структури сендвіча.
Чому метод з'єднання стільникового сердечника заслуговує на окрему увагу
Відмінності між сотоподібними сердечниками стосуються не лише матеріалу — вони часто пов'язані з логікою з'єднання. Навіть при однаковому базовому матеріалі різні методи з'єднання можуть суттєво відрізнятися у продуктивності стиснення, зсуву, стабільності інтерфейсу, відмові та відповідних умовах експлуатації.
Ця різниця найбільш виражена в металевих системах з сотами. Адгезивно склеєні структури більше обмежені клеєвим шаром і інтерфейсом, тоді як паяні конструкції зазвичай ефективніше передають навантаження по всьому шару сотоподібного ядра, що призводить до різних меж продуктивності за вимогливих умов. Для арамідних сотоподібних сердечників метод з'єднання має ще ширші наслідки: він впливає не лише на міцність вузла, а й на регулярність клітин і консистенцію формування.
Саме тому в реальних проєктах визначення придатності сотоподібного сердечника вимагає звернення уваги не лише на назву матеріалу — також слід враховувати метод з'єднання. Почнемо з найпоширенішого підходу: клеєвне з'єднання.
Клейове з'єднання: найпоширеніший метод з'єднання стільникових сердечників
Клейове з'єднання залишається одним із найпоширеніших і найкраще встановлених методів з'єднання стільникових сердечників. У стандартних легких сендвіч-конструкціях воно віддається перевагі, оскільки процес зрілий, добре працює з широким спектром лицьових листів і відносно легко інтегрується у традиційне виготовлення панелей.
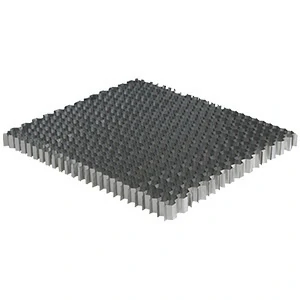
Для алюмінієвих сотоподібних сердечників клеєве з'єднання частіше використовується у стандартних алюмінієвих стільникових панелях, декоративних сендвіч-панелях, промислових панелях облицювання та інших легких сендвіч-конструкціях, де важливі сумісність композитів, плоскість панелей і стабільність процесу від партії до партії.
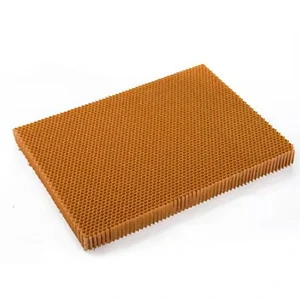
Для арамідних стільникових сердечників клеюче з'єднання є не лише методом з'єднання, а й частиною формування сердечника. Внаслідок цього воно впливає не лише на адгезію вузлів, а й на регулярність клітин і консистенцію формування.
Справжня проблема з конструкціями, з'єднаними клеєм, полягає не в тому, чи використовується клей, а в тому, чи залишаються клейовий шар і інтерфейс стабільними з часом. На практиці багато відмов починаються не в самому ядрі стяника, а в клеючому шарі, вузлах або інтерфейсі. Дослідження показують, що адгезійно склеєні алюмінієві стільникові панелі частіше схильні до пошкоджень між елементами та розлипання під зсувним навантаженням, що означає, що їхні межі продуктивності часто визначаються шаром клею.
Для проєктів з більшим попитом клієнти зазвичай перевіряють кілька моментів: чи підходить тип клею, чи є лінія зв'язку рівномірною, чи вузли або інтерфейси стабільні, а також чи проводилися тестування на зсув, відшулювання або еквівалентне валідаційне тестування.
Паяння: краще підходить для високопродуктивних металевих стільникових систем
Пайка частіше використовується з алюмінієвими стільниковими сердечниками, сталевими стільниковими сердечниками та нержавіючою сталевою стільниковою комірчастою кернами. Порівняно з клеєвним з'єднанням, воно краще підходить для проєктів, які потребують міцнішої структурної цілісності, кращого інтерфейсного з'єднання та вищих механічних характеристик, що робить його більш придатним шляхом для високопродуктивних металевих сендвіч-конструкцій.
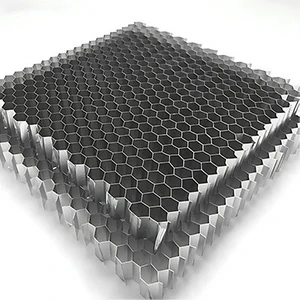
Для алюмінієвих стільникових сердечників зазвичай переважають паяння у високопродуктивних металевих сендвіч-конструкціях, особливо там, де потрібне міцніше зчеплення між собою та більша конструкційна консистенція.
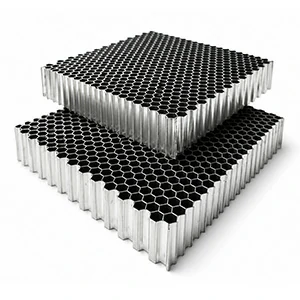
Для сталевих та нержавіючих стільникових сердечників пайка зазвичай краще підходить для з'єднання металевих систем ггічних стільників і більше підходить для застосувань, що потребують більшої міцності та суворіших умов експлуатації.
Головна цінність пайки полягає в його здатності створювати стабільний металевий зв'язок, який переносить навантаження з інтерфейсу на повний шар сотоподібного ядра, а не дозволяє продуктивності занадто рано обмежуватися клейовим шаром. Існуючі дослідження показують, що за тих самих специфікацій паяні алюмінієві стільникові панелі перевершують клейкові панелі за рівномірною міцністю на стискування, напруженням на плато, міцністю на зсув і міцністю на роликове відшарування. Ось чому пайка часто віддає перевагу в системах з високим попитом металевих стільників.
Звісно, пайка не гарантує кращої продуктивності за кожним показником. У проєктах, де модуль і конструктивна жорсткість також є критичними, продуктивність все одно потрібно оцінювати з урахуванням конкретного темпераменту матеріалу та реальних умов експлуатації.
Зварювання: додатковий напрямок для спеціалізованих металевих структур із стільникових структур
Зварювання частіше застосовується у спеціалізованих металевих системах стільникових сотах, таких як сталеві/нержавіючі сотові сердечники, титанові стільникові сердечники та деякі суперсплавні стільникові сердечники. Хоча його застосування вужчий, ніж клейове з'єднання або пайка, він має чітку роль у високотемпературних, суворих умовах і високопродуктивних металевих конструкціях.
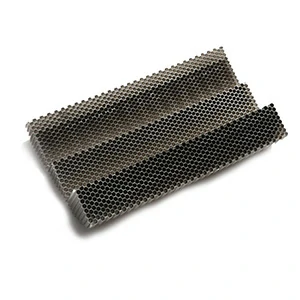
Для титанових сотоподібних сердечників зварювання краще підходить для конструкцій, що потребують високої питомої міцності, корозійної стійкості та підвищених температур експлуатації;
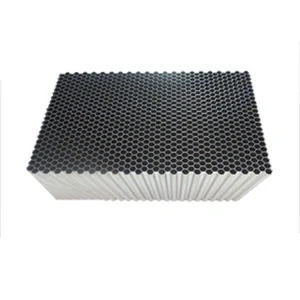
Для сердечників із суперсплавних стільників він є переважним у застосуваннях, що потребують стабільності при високих температурах, стійкості до окиснення та довготривалих теплових показників;
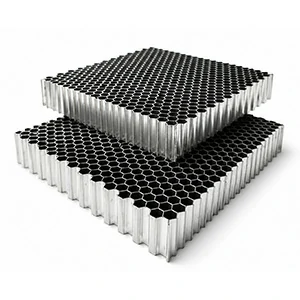
Для сердечників із нержавіючої сталі схиляється до металевих структур у вигляді стільників, які потребують стійкості до корозії, ударостійкості та вищої міцності конструкції.
Зварювання цінне не тому, що воно поширеніше, а тому, що воно краще підходить для високих температур або суворих умов експлуатації, де клейове з'єднання може бути недостатнім. У цьому сенсі його слід розуміти як додатковий шлях для спеціалізованих металевих структур з сотами, а не як стандартний шлях для стандартних проєктів стільникових панелей.
Однак для більшості стандартних проєктів із сотоподібними сендвічами двома найактуальнішими та найчастіше порівнюваними варіантами залишаються ядра з клеєм і паяні сотові сердечники.
Клеєні та припаяні стільникові сердечники: у чому різниця?
| Розмірність порівняння | Комірчастий сердечник з клеєм | Розпаяний сотоподібний сердечник |
| Матеріали спільного сердечника | Алюмінієве комірчасте ядро, арамідне сотоподібне ядро | Алюмінієвий стільниковий сердечник, сталевий стільниковий сердечник, нержавіючий сталевий стільниковий сердечник |
| Логіка зв'язування | Для з'єднання використовує клейковий шар і інтерфейс | Схиляється до монолітного металевого зв'язування |
| Переваги | Зрілий процес, широка сумісність з лицьовою панеллю, відмінна сумісність з композитом | Відмінний опір до стиснення, зсуву та відштовхування; вища здатність до з'єднання інтерфейсу |
| Обмеження | Більш вразливий до стану клеючого шару, вузла та інтерфейсу | Вищі вимоги до процесу; можуть не забезпечити кращу роботу модуля в деяких випадках |
| Схильність до відмов | Швидше за все, спочатку вийде з ладу, через від'єднання, інтерфейсне відмовлення або проблеми з клеєм | Зазвичай відкладає відмову до того моменту, коли він досягне загального рівня сотоподібного ядра |
| Ключові терміни оцінки | Легкість, сумісність із композитом, стандартний сендвіч | Стійкість до стиснення, стійкість до зсуву, стійкість до відшарування, конструктивна цілісність |
| Краще підібрані застосування | Стандартні легкі сендвіч-конструкції, конструкції, що вимагають високої сумісності з композитом | Високопродуктивні металеві сендвіч-конструкції, конструкції, що вимагають більшої міцності конструкції |
| Ключові точки верифікації проєкту | Тип клею, однорідність шару, стабільність вузла, валідація зсуву/відшарування | Чи дійсно потрібна вища міцність конструкції і чи відповідає вона цільовим умовам обслуговування |
Клеєво-склеєні стільникові сердечники та припаяні стільникові сердечники — це не просто питання того, що одне «краще» за інше. Вони відображають різні структурні пріоритети та різні вимоги до технічного стану.
- Ядра з комірчастими комірками з клеєм краще підходять для стандартних легких сендвіч-конструкцій, де найбільше мають значення сумісність композиту, зрілість процесу та стабільна продуктивність у звичайних застосуваннях.
- Розпаяні сотоподібні сердечники краще підходять для металевих стільникових систем, які потребують вищого стиснення, зсуву, опору до відшарування та міцнішої структурної цілісності.
Справжній вибір — це не сама назва процесу, а те, чи надає ваш проєкт більшу вагу сумісності композиту, чи загальній міцності зв'язку.
Поки що обговорення зосереджене на тому, як з'єднуються стільникові сердечники. Однак у реальних проєктах користувачі зазвичай порівнюють не лише матеріал ядра, а й фінальні панельні структури, створені різними шляхами виготовлення. Ось чому метод з'єднання на рівні ядра зрештою потрібно розуміти з точки зору структур панелей, до яких він веде.
Чому методи виготовлення стільникових панелей безпосередньо впливають на конструктивні результати
Стільникові панелі можуть виглядати як структури «лицьовий лист + сотоподібне ядро», але справжня різниця часто полягає у способі їх виготовлення. На практиці два основні варіанти — це клейкові панелі та припаяні стільникові панелі.
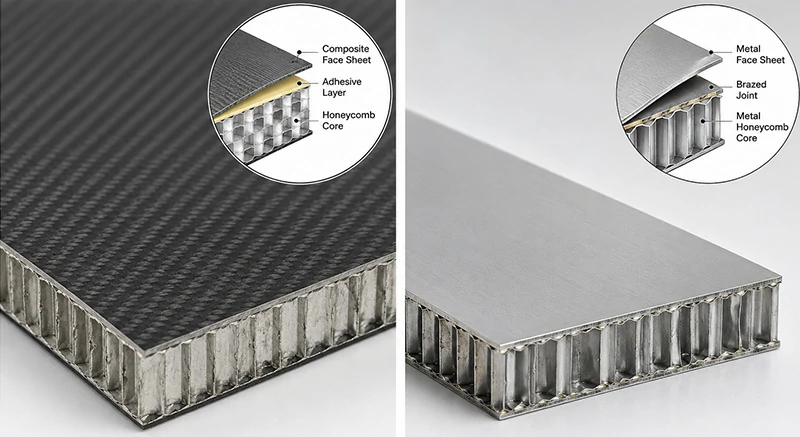
Панелі з клеєм
Вони частіше зустрічаються у стандартних сендвічах, типовими прикладами є алюмінієві панелі з сотами, арамідні структури з сотах, панелі з вуглецевого волокна та панелі зі скловолокна.
Спільним рисами цих типів панелей:
- Більша гнучкість у виборі лицьового покривала
- Легша інтеграція багатоматеріалів
- Краща придатність для легких і стандартних сендвіч-конструкцій
- Більший акцент на сумісності зв'язків і стабільності процесу
Панелі з паяними стільниками
Зазвичай їх використовують у високопродуктивних металевих сендвіч-конструкціях, найяскравішим прикладом є паяні алюмінієві стільникові панелі .
Порівняно зі стандартними панелями з клеєм, їхні визначні риси включають:
- Монолітна цілісність суглобів
- Міцність між поверхностями та структурна безперервність
- Сильніша компресія, зсув і відрив
- Придатність для вимогливих металевих стільникових систем і суворіших умов експлуатації
Простіше кажучи, клейкові панелі краще вирівняні з легкою конструкцією та сумісністю з композитом, тоді як панелі з припаяними стільниками краще відповідають високопродуктивним металевим сендвіч-конструкціям і міцнішій конструктивній надійності.
Який метод з'єднання у вигляді стільників найкраще підходить для вашого проєкту?
У структурах з сотами ключова різниця часто полягає не лише в матеріалі, а й у маршруті з'єднання та логіці виготовлення, що стоїть за ним. Навіть при однаковому типі сердечника або панелі різні методи з'єднання призводять до різних конструктивних обмежень, поведінки відмов і придатності до роботи.
- Клейове зклеювання зазвичай краще підходить для стандартних легких сендвіч-конструкцій, де пріоритетом є сумісність із з'єднаннями, зрівання процесу та стабільна продуктивність у рутинних застосуваннях.
- Паяння зазвичай краще підходить для систем з високим навантаженням на метал, де монолітна цілісність зв'язку та сильніша стійкість до стиснення, зсуву та відшарування мають більше значення.
- Зварювання насамперед стосується спеціалізованих металевих структур з сот, виготовлених із титану, нержавіючої сталі або високотемпературних сплавів, особливо в суворих або високотемпературних умовах.
Отже, справжнє питання не в тому, який процес звучить краще на папері. А в тому, який маршрут найкраще відповідає вашим реальним умовам обслуговування та структурним пріоритетам.