


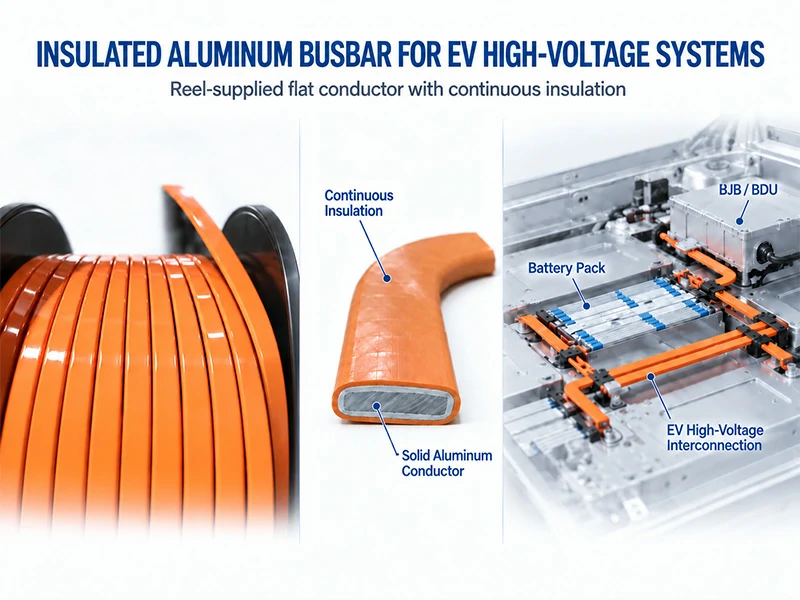
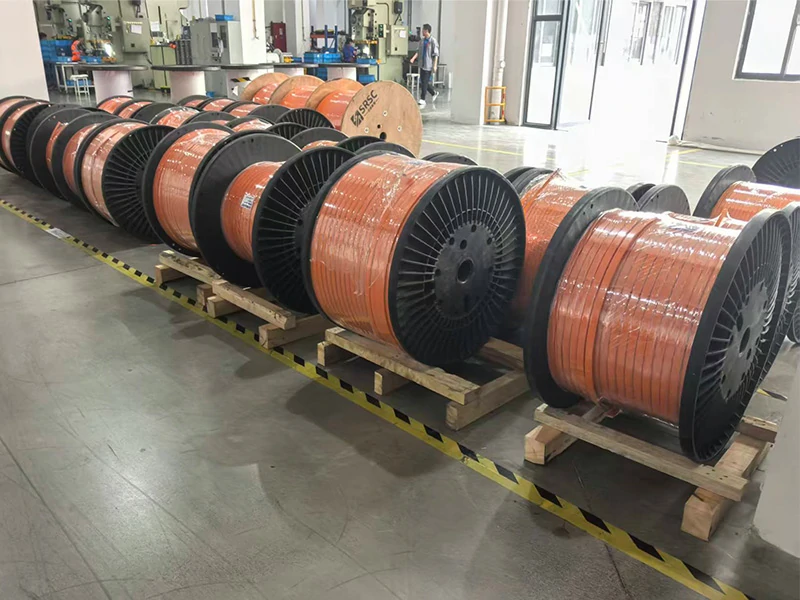
Les conducteurs plats isolés en aluminium alimentés par bobines combinent un noyau solide en alliage d’aluminium avec une isolation continue et sont fournis sur des bobines pour les systèmes de connexion en aluminium des batteries électriques électriques, y compris les packs batteries, BJB / BDU, ainsi que le chemin d’entrée → batterie de recharge embarqué. Ils sont conçus pour le formage et l’assemblage en aval de barres de barre collectrice.
HENAN CHALCO propose des options d’isolation composite thermique isolée par polymère et résistante au feu . Sélectionnez la structure d’isolation en fonction de l’isolation haute tension, des exigences de protection thermique et du lieu d’installation réel.
- Connexions légères à fort courant
- Alimentation continue par moulinet
- Options standard d’isolation / protection incendie et thermique
Liens rapides : Conducteur plat en aluminium isolé par polymère | Barre omnibus en aluminium isolé et résistante au feu en composite thermique isolée
Deux conceptions d’isolation pour différents besoins en haute tension des VE
Les conducteurs plats en aluminium isolés alimentés par bobines sont disponibles avec deux conceptions isolantes. Les deux utilisent un conducteur plat en alliage d’aluminium massif comme noyau porteur de courant ; la principale différence réside dans le système d’isolation :
Conducteur plat en aluminium isolé par polymère
La conception polymère isolée met l’accent sur l’isolation électrique haute tension et la protection des conducteurs ; La conception composite thermique résistante au feu ajoute une protection contre le feu et thermique au-delà de l’isolation de base pour les connexions haute tension des véhicules électriques où une protection thermique supplémentaire est requise.
Le type polymère isolé utilise PA12, PVC, PE ou autre isolation polymère sur un conducteur plat en alliage d’aluminium solide. Fourni sur bobines, il offre une isolation électrique haute tension et une protection contre les conducteurs ; les exigences de traitement en aval sont confirmées par rapport au procédé du client.
Spécifications de base
Alliage d’aluminium : 6101-T61 / T63 / T64 / T65
Surface de la section transversale : 120 / 150 / 180 / 200 mm²
Matériaux d’isolation : PA12 / PVC / PE
Épaisseur de l’isolation : 0,5 mm et plus, sous réserve d’évaluation du projet
Forme d’alimentation : conducteur isolé en continu fourni sur des bobines
Caractéristiques du produit
- Le conducteur en alliage d’aluminium solide équilibre la capacité de transport de courant et la conception légère ;
- Le revêtement polymère continu offre une isolation électrique haute tension et une protection contre les conducteurs ;
- L’alimentation continue par bobines permet la production à fort volume de barres omnibus ;
- Les matériaux isolants peuvent être sélectionnés pour correspondre à la température, à l’environnement et aux besoins de traitement ;
Pour les projets de barres omnibus pour véhicules électriques axés sur l’isolation haute tension, la capacité de transport de courant, la conception légère et la production en grande quantité, le type polymère isolé est généralement la première option à évaluer.
Barre omnibus en aluminium isolé en composite thermique résistante au feu
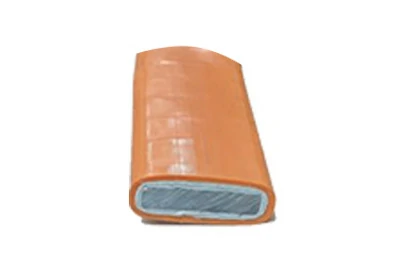
Le type barrière thermique résistante au feu ajoute des couches fonctionnelles ignifuges/thermiques ainsi qu’une isolation extérieure autour du même conducteur plat en alliage d’aluminium solide. Cette structure multicouche isolée en aluminium est destinée aux zones de connexion haute tension exposées à des températures élevées, à la flamme ou à des sources de chaleur proches.
Spécifications de base
Alliage d’aluminium : 6101-T61 / T63 / T64 / T65
Surface de la section transversale : 120 / 150 / 180 / 200 mm²
Structure d’isolation : composite thermique résistant au feu à plusieurs couches
Couche résistante au feu : matériau barrière incendie/thermique
Isolation extérieure : isolation protectrice polymère
Forme d’alimentation : conducteur isolé composite fourni sur des bobines
Caractéristiques du produit
- Ajoute une résistance au feu et une fonctionnalité de barrière thermique à l’isolation électrique haute tension ;
- Offre une protection thermique supplémentaire près des cellules, modules ou autres sources potentielles de chaleur ;
- Maintient une isolation multicouche continue tout en conservant la forme alimentée par bobine ;
Lorsque des températures élevées, une exposition au feu ou une protection thermique supplémentaire sont des préoccupations, le type composite thermique résistant au feu doit être évalué.
Quel design d’isolation convient à l’environnement de fonctionnement ?
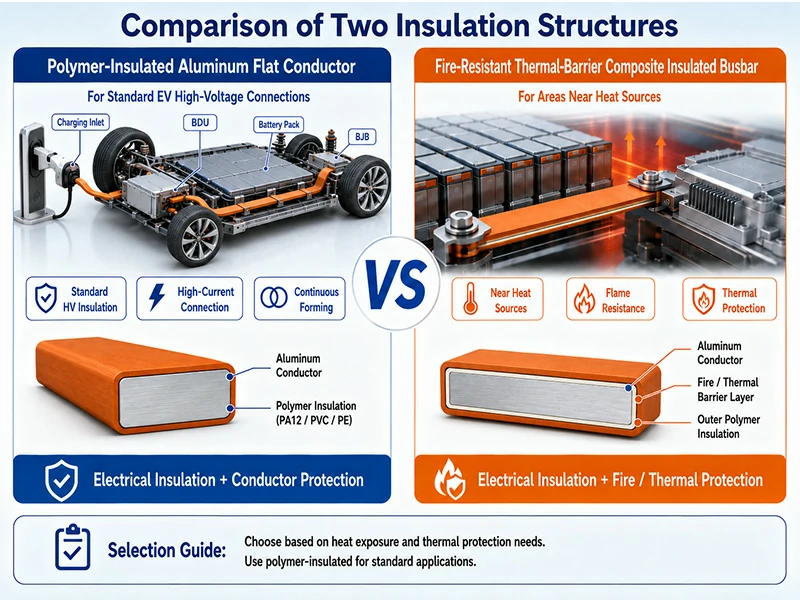
Le choix dépend de la nécessité d’une protection thermique supplémentaire du système d’isolation. Pour les applications de batterie pack, BJB / BDU, et entrée de charge → batterie, il faut également prendre en compte l’emplacement réel de l’installation et le risque thermique.
Choisir une isolation pour les applications de barres omnibus haute tension pour véhicules électriques
Le choix de la barre omnibus doit se baser sur l’emplacement réel de l’installation, les interfaces, la hausse de température et le risque thermique.
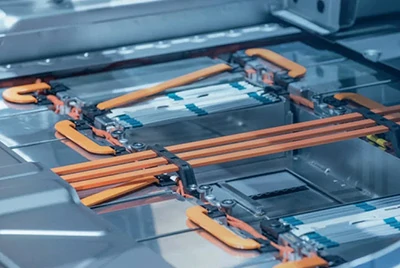
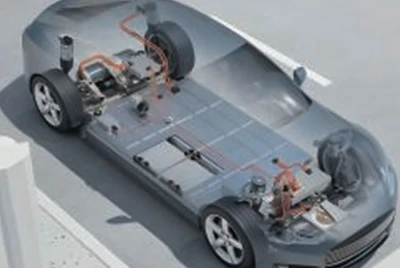
Connexions de barres de bus haute tension pour pack de batteries
À l’intérieur du bloc batterie, les connexions de barres omnibus relient les modules, les zones de distribution d’énergie haute tension et les bornes de sortie du pack. Les facteurs clés de sélection incluent le routage, la charge de courant, l’espace disponible et la distance par rapport aux sources de chaleur des cellules ou modules.
Contrôles clés : courant continu, section transversale et longueur de chemin ; distance par rapport à la cellule / module ; espace de courbe et d’installation ; et si l’itinéraire traverse des zones à haut risque thermique.
Pour les zones standard de transport de courant et d’isolation, évaluez d’abord le type isolé par polymère. Lorsque la barre omnibus est proche de cellules ou modules, de sources potentielles de chaleur ou de zones nécessitant des protections incendie/thermiques supplémentaires, évaluez le type composite thermique résistant au feu.
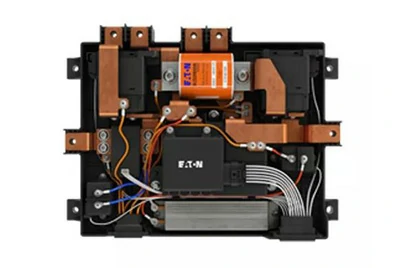
Connexions BJB / BDU pour la distribution d’alimentation électrique
Les ensembles BJB / BDU intègrent des composants haute tension tels que les contacteurs, fusibles, capteurs/dérivations de courant et bornes. Lorsque la géométrie de la connexion est finalisée en tant qu’ensemble, les ensembles de connecteurs de barre omnibus constituent une référence de composants pertinente. Les préoccupations principales sont la densité d’interface, la montée localisée de la température et le formage/assemblage dans des espaces restreints.
Contrôles clés : interfaces composantes et tolérances de position des trous ; résistance de contact et hausse localisée de température ; interfaces terminaison cuivre-aluminium ; et conditions locales d’espace et de source de chaleur.
Lorsque le courant élevé, les interfaces denses et le traitement à la zone terminale dominent, il faut d’abord évaluer le type isolé par polymère. Si des sources de chaleur claires ou des exigences supplémentaires de protection thermique sont présentes, il faut évaluer le type composite thermique résistant au feu.
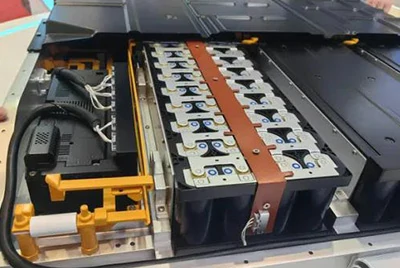
Barre de recharge pour VE : Entrée → batterie de recharge
Cette section fait spécifiquement référence au chemin de la barre de recharge haute tension embarquée sur le véhicule, de l’entrée de charge à la batterie, et non aux barres omnibus à l’intérieur des stations de recharge.
Les considérations clés sont la montée de température sur tout le trajet sous un courant élevé soutenu, l’interface connecteur-barre de conduite, et le routage à bord du véhicule. La gamme des types de bornes et de connecteurs électriques fournit une référence distincte pour la sélection de l’interface ; confirmer le courant et la durée de charge, la section transversale et la longueur du chemin du conducteur, la hausse de la température de l’interface et la distribution des sources de chaleur.
Pour les environnements standard à haute tension embarqués, évaluez d’abord le type isolé en polymère. Si une section du tracé passe près de la batterie, de l’électronique de puissance ou d’autres zones à haute température, évaluez le type composite thermique résistant au feu en fonction de l’exposition réelle à la chaleur.
Guide de sélection rapide
| Condition technique | Direction d’évaluation recommandée |
| Le routage standard à haute tension se concentrait sur l’isolation, la capacité de transport de courant et le poids | Polymère isolé |
| Interfaces BJB / BDU denses nécessitant des flexions, des dépouillages et des terminaisons | Polymère isolé |
| Près de la cellule / module ou une source de chaleur définie | Composite thermique résistant au feu |
| Exigences en résistance au feu, barrière thermique ou exposition à la flamme | Composite thermique résistant au feu |
| Un itinéraire traverse des zones avec différents niveaux de risque thermique | Réévaluer en fonction de la section à risque le plus élevé |
| Recharge de l’entrée → de la batterie | Évaluer en fonction du courant, de la hausse de température de l’interface et de l’environnement thermique |
Ensuite, vérifiez comment ce conducteur en aluminium isolé à bobine s’adapte aux procédés de redressement, de coupe, de dépouillement, de pliage et de connexion de borne du client.
Traitement en aval du matériau isolé en aluminium alimenté par bobine
Après avoir sélectionné la conception de l’isolation, vérifiez que le matériau à bobine est compatible avec la ligne de traitement des barres omnibus existante du client.
Processus typique :
Alimentation → redressement → coupe → découpage → formation → préparation des bornes
Pour le matériau en aluminium pré-isolé, la question clé n’est pas la séquence des opérations elle-même, mais si l’état du moulinet, la géométrie du conducteur et la structure de l’isolation restent compatibles tout au long du traitement continu.
Alimentation et redressement des moulinets
Les dimensions du moulinet, la direction de l’enroulement, le motif d’enroulement, la droiture et la torsion influencent tous le déroulement, le redressement et l’alimentation automatique.
Pour la barre omnibus en aluminium enroulé avec isolation, l’état du moulinet doit correspondre à l’équipement de déroulement et de redressement existant du client. Le moulinet n’est pas seulement un emballage ; il est un intrant de production pour le traitement continu.
Démontage et pliage/formage
Le matériau de barre omnibus en aluminium pré-isolé nécessite une prise en compte simultanée du formage des conducteurs et de la déformation de l’isolation.
La performance de bending est principalement influencée par :
- Trempe en alliage et section efficace du conducteur ;
- Le rapport largeur/épaisseur et la géométrie des arêtes ;
- Direction et rayon de flexion ;
- Matériaux isolants et construction.
Pour le type à polymère isolé, il faut se concentrer sur les plis, les fissures et la continuité de l’isolation après la flexion ; le type composite thermique résistant au feu nécessite également une attention particulière à la déformation synchronisée de la structure multicouche et à l’intégrité de l’intercouche.
Les zones terminales nécessitent généralement un décapage local de l’isolation, donc définissez l’emplacement de la bande, la longueur, la limite et les résidus autorisés.
Traitement et assemblage en zone terminale
La barre omnibus finie nécessite des zones de connexion conductrices exposées et, selon la conception, peut nécessiter un traitement de trous, un assemblage de bornes, un soudage ou un assemblage mécanique. Pour la préparation de trous, fentes et faces à dessin, le procédé d’usinage CNC en aluminium est une référence de fabrication distincte ; la faisabilité des pièces finies doit toujours être vérifiée par rapport à la configuration de l’isolation et du conducteur.
Confirmez à l’avance :
- Position de terminaison de l’isolation et longueur exposée ;
- Zone de poinçonnage / perçage ;
- géométrie terminale ;
- L’état de surface de l’aluminium, y compris la spécification du placage d’étain pour l’interface de borne exposée ;
- Méthode de jonction finale.
Pour le type composite thermique résistant au feu, définissez également comment les couches fonctionnelles se terminent dans la zone terminale afin d’éviter d’affecter l’interface de connexion.
Qu’est-ce qui doit être confirmé avant le traitement ?
Dès le début du projet, fournir :
- Dessin de barre omnibus ou routage cible
- Dimensions du moulinet, direction d’enroulement et exigences par bobine
- Rayon de courbure et direction
- Emplacement et longueur de la bande
- Positions des trous et géométrie des bornes
- Soudage ou méthode d’assemblage mécanique
Ces entrées déterminent si un matériau à bobine peut passer de manière fiable d’une bobine continue à une barre omnibus haute tension EV formée.
Une fois les conditions de traitement définies, l’étape suivante consiste à vérifier si, après alimentation, pliage, dépouillement et traitement en zone terminale, les dimensions, la structure d’isolation et les performances clés restent stables.
Qu’est-ce qui doit être vérifié après le traitement de la barre omnibus ?
Après la courbure, le démontage et le traitement en zone terminale, il faut vérifier la barre omnibus en aluminium isolée alimentée par bobine afin de garantir que la structure isolante, les dimensions formées et les zones de connexion restent stables, afin que les problèmes soient identifiés avant l’assemblage en aval ou les tests de performance.
Éléments clés de validation
- Intégrité des pliages : vérifier la présence de fissures, de plis ou de dommages visibles dans l’isolation ;
- Démontage et état des bornes : confirmer que les limites des bandes, les résidus d’isolation et les surfaces exposées des conducteurs respectent les exigences de connexion ;
- Dimensions formées : confirmer que les dimensions critiques et les positions d’interface répondent aux exigences d’assemblage ;
- Élévation électrique et de température : vérifier la résistance et la hausse de température sous un courant soutenu dans la connexion réelle.
Pour la conception isolée polymère , il faut se concentrer sur l’intégrité de l’isolation après la flexion, la condition de dégradage et la montée de température ; Le composite thermique résistant au feu nécessite également la confirmation que la structure multicouche ne présente aucune délamination évidente, que les couches fonctionnelles de barrière incendie/thermique restent continues après la formation, et que la performance de protection thermique est évaluée à l’aide de l’échantillon formé réel.
La résistance au feu, le retard de flamme et l’isolation thermique sont des exigences de performance différentes. Les résultats des essais doivent être interprétés conjointement avec la construction de l’échantillon, la température d’essai, le temps d’exposition et le lieu de mesure ; une seule classification ignifuge ne peut remplacer la validation de résistance au feu ou de barrière thermique de l’ensemble de la barre omnibus.
De la validation de l’échantillon à la production en volume
Pour les nouveaux projets, HENANCHALCO peut d’abord fournir des échantillons basés sur la configuration et les exigences de traitement confirmées du produit, permettant au client d’utiliser de l’équipement réel pour le pliage, le décapage, la terminaison et la validation des performances requises.
Après validation de l’échantillon, les exigences en lots pilotes et en volume de production peuvent être confirmées. Cela aide à identifier les incompatibilités entre le matériau et les conditions de procédé du client avant l’échelle, réduisant ainsi les risques de ferraille en aval et de lancement en production.
Pour la production en volume, le conducteur confirmé, la structure d’isolation, les exigences en bobine et les conditions clés de traitement peuvent servir de base d’approvisionnement, soutenus par la traçabilité des numéros de batch/roule, les enregistrements d’inspection et des exigences définies de contrôle des modifications.
HENANCHALCO peut coordonner la source de fabrication, les informations sur les lots et la portée des inspections et documents disponibles selon les exigences du projet, aidant ainsi à transférer les exigences confirmées lors de l’échantillonnage dans la production en volume ultérieure.
[Porte dure avant lancement | Introduction et documentation du projet] Confirmer la disponibilité des échantillons pour les deux structures d’isolation, la coordination réelle production-source, la traçabilité des numéros batch / bobines, la confirmation du contrôle des changements de clés, ainsi que la disponibilité réelle des certificats de matériaux, inspections dimensionnelles, enregistrements de tests de performance et autres documents requis.
Quels projets conviennent le mieux aux barres omnibus en aluminium isolé alimentées par bobines ?
Barre omnibus isolée en aluminium alimentée par rouleau est mieux adaptée aux projets haute tension de VE avec un traitement interne à grand volume de pièces rigides et plates utilisant du moulinet continu pour la coupe à la longueur, le décapage, la flexion et le traitement en zone terminale. La sélection dépend non seulement des performances du matériau, mais aussi du modèle de production du client et de la configuration finale des pièces.
Mieux adapté à l’évaluation
- Rouage rigide et plat de barres omnibus en aluminium pour systèmes haute tension pour véhicules électriques ;
- Capacité d’alimentation continue, de courbure et de traitement en zone terminale ;
- Demande de volume stable pour des pièces similaires ;
- Capacité à valider le traitement et la performance réels à l’aide d’échantillons ;
Reconsidérer l’approche de l’offre
- Le projet nécessite des connexions en flexion continue ou dynamiquement adaptées à un câble haute tension ou à un faisceau de recharge ;
- Le client n’achète que des ensembles de barres omnibus 3D entièrement formées et terminées ;
- Aucune capacité de démontage, de terminaison ou d’assemblage de conducteurs en aluminium ;
- Seules de petites quantités de pièces complexes sont requises, limitant la valeur du traitement continu des bobines ;
- L’espace d’emballage ou les conditions d’interface ne peuvent pas accueillir la section transversale du conducteur plat en aluminium.
La valeur de l’alimentation en moulinet est la plus forte pour un traitement reproductible, un routage stable et une production en grand volume. Si le projet ne répond pas à ces conditions, un autre modèle de type matériau ou d’alimentation en pièces finies peut être plus approprié. Pour les projets achetant des connexions finies au lieu de matières premières à bobines, comparez les solutions de systèmes de barres omnibus électriques personnalisées disponibles avant de spécifier la voie d’approvisionnement.
Produits de barres omnibus en aluminium associés
Barre omnibus flexible en aluminium
Barre omnibus flexible
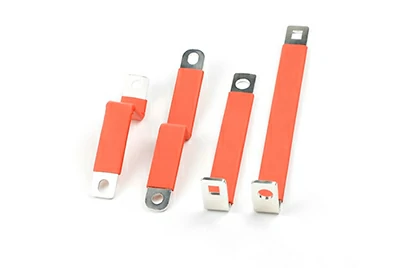
Barre omnibus en aluminium plaqué étain
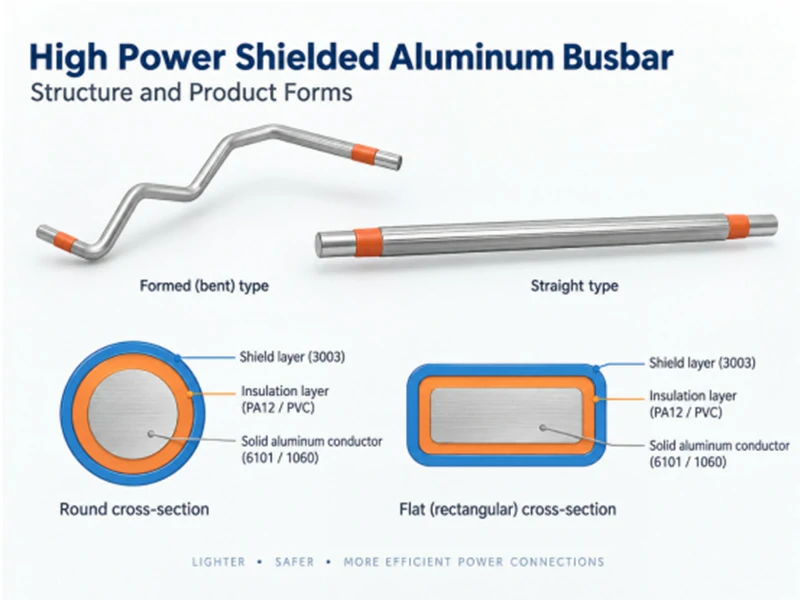
Barre omnibus en aluminium blindée à haute puissance
Questions fréquemment posées
Comment détermine-t-on le rayon minimum de courbure ?
Il n’existe pas de rayon de flexion minimum unique applicable à toutes les tailles. Il doit être confirmé en fonction du trempage de l’alliage, du rapport largeur/épaisseur du conducteur, de la direction de courbure, de l’angle cible et de la structure d’isolation, et doit être validé en formant des échantillons réels.
Le type à barrière thermique résistante au feu conserve-t-il la protection thermique après la flexion ?
Il doit être validé à partir de l’échantillon formé réel. La flexion peut affecter la répartition des contraintes et l’état de l’intercouche dans une structure multicouche, de sorte que les résultats d’essais issus de matériaux droits ne peuvent pas représenter pleinement la performance dans l’état final de la barre de barre.
Comment l’isolation est-elle gérée dans la zone du terminal ?
L’isolation est généralement retirée localement dans les zones de terminus, de soudure ou de connexion mécanique. L’emplacement et la longueur décapée doivent être définis en fonction de la géométrie des bornes, de la position du trou, de la longueur du conducteur exposé et de la méthode d’assemblage. Pour le type barrière thermique ignifuge, la position de terminaison des couches fonctionnelles doit également être confirmée.
Quels documents de test et de qualité peuvent être fournis ?
Selon le produit spécifique, la source de fabrication et les exigences du projet, les documents disponibles peuvent inclure des certificats de matériaux, des enregistrements d’inspection dimensionnels, des enregistrements de tests de performance et la traçabilité par lots / numéros de bobines. La documentation supplémentaire du projet automobile doit être confirmée séparément lors de l’introduction du projet.
Envoyez votre dessin ou votre exigence de chef d’orchestre
Pour une évaluation initiale, il n’est pas nécessaire de définir tous les paramètres de traitement en même temps. Vous pouvez commencer par fournir :
- Poste d’application / installation
- Dessin ou largeur × épaisseur / section transversale cible
- Exigences d’isolation
Si disponible, les besoins en volume, en courbe, en démontage, en terminal ou en moulinet peuvent également être inclus.
HENANCHALCO utilisera ces informations pour confirmer la configuration appropriée du produit et les exigences d’évaluation des échantillons, puis définira les exigences techniques et d’approvisionnement détaillées.