


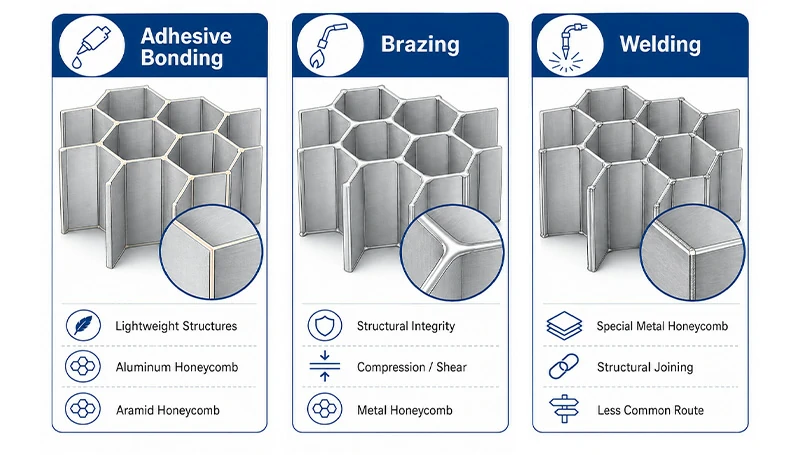
Die Art und Weise, wie ein Wabenkern verbunden wird, hat direkten Einfluss auf die Kernstärke, die Stabilität der Schnittstelle und die Art der Panelstruktur, die darum herum gebaut werden kann. In der Praxis fallen die häufigsten Verbindungsrouten in drei Kategorien:
- Klebebondung: Die Standardwahl für viele leichte Sandwichstrukturen, weit verbreitet mit Aluminium-Wabenkernen und Aramid-Wabenkernen.
- Löten: besser geeignet für Metallwabensysteme, die eine höhere Druckfestigkeit, Scherfestigkeit, Abbruchwiderstand und insgesamt strukturelle Integrität erfordern.
- Schweißen: wird häufiger in speziellen Metallwabenstrukturen verwendet und ist typischerweise nicht der gängige Weg für Standardprojekte mit Wabenplatten.
Diese Verbindungsmethoden beeinflussen nicht nur die Kernstärke und das Versagensverhalten, sondern auch, wie das endgültige Wabenpanel gefertigt wird und für welche Servicebedingungen es am besten geeignet ist.
Deshalb fragen Kunden bei echten Beschaffungen und technischen Bewertungen meist mehr als nur aus welchem Material der Kern besteht. Sie möchten auch wissen, ob der Kern klebrig gebunden oder gelassen ist und ob die Knoten oder Schnittstellen durch Scher-, Peel- oder gleichwertige Validierungstests überprüft wurden. Wichtig ist bei diesen Fragen nicht der Name des Prozesses selbst, sondern ob die Verbindungsmethode stabil genug für die vorgesehenen Einsatzbedingungen ist und für die endgültige Wabenplatte oder Sandwichstruktur geeignet ist.
Warum die Methode der Wabenkernbindung eine besondere Aufmerksamkeit verdient
Unterschiede zwischen Wabenkernen betreffen nicht nur Material – sie betreffen oft die Haftlogik. Selbst mit demselben Grundmaterial können unterschiedliche Bindungsmethoden zu deutlich unterschiedlichen Leistungsfähigkeiten bei Kompression, Scherung, Stabilität der Schnittstelle, Versagensverhalten und anwendbaren Dienstbedingungen führen.
Dieser Unterschied ist in Metallwabensystemen am ausgeprägtsten. Klebstoffgebundene Strukturen sind stärker durch die adhäsive Schicht und Grenzfläche begrenzt, während gebratete Strukturen typischerweise die Lasten effektiver über die gesamte Wabenkernschicht übertragen, was zu unterschiedlichen Leistungsgrenzen unter anspruchsvollen Bedingungen führt. Für Aramid-Wabenkerne hat die Bindungsmethode noch weitreichendere Auswirkungen: Sie beeinflusst nicht nur die Knotenstärke, sondern auch die Zellregularität und die Formkonsistenz.
Deshalb erfordert es in realen Projekten, ob ein Wabenkern geeignet ist, über den Materialnamen hinauszublicken – man muss auch die Haftmethode berücksichtigen. Wir beginnen mit dem gebräuchlichsten Ansatz: Klebstoffbindung.
Klebeverbindung: Die gebräuchlichste Methode der Zusammenführung von Wabenkernkernen
Klebstoff bleibt eine der am weitesten verbreiteten und bewährtesten Methoden zum Verbinden von Wabenkernen. In herkömmlichen leichten Sandwichstrukturen wird es bevorzugt, da der Prozess ausgereift, gut mit einer Vielzahl von Frontplattensystemen funktioniert und relativ einfach in die konventionelle Paneelfertigung integriert werden kann.
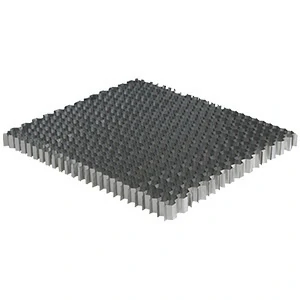
Für Aluminium-Wabenkerne wird Klebstoff häufiger in Standard-Aluminiumwabenplatten, dekorativen Sandwichplatten, industriellen Verkleidungsplatten und anderen leichten Sandwichstrukturen eingesetzt, bei denen Verbundkompatibilität, Plattenebene und Batch-zu-Charge-Prozessstabilität wichtig sind.
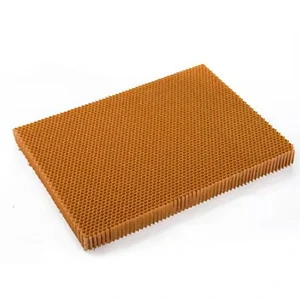
Bei Aramid-Wabenkernen ist die Haftbindung nicht nur eine Verbindungsmethode, sondern auch Teil der Entstehung des Kerns. Dadurch beeinflusst sie nicht nur die Knotenadhäsion, sondern auch die Zellregularität und die Konsistenz der Form.
Das eigentliche Problem bei klebstoffgebundenen Strukturen ist nicht, ob Klebstoff verwendet wird, sondern ob die Klebstoffschicht und die Grenzfläche über die Zeit stabil bleiben. In der Praxis beginnen viele Ausfälle nicht im Wabenkern selbst, sondern in der Klebschicht, den Knoten oder der Schnittstelle. Studien zeigen, dass klebstoffgebundene Aluminiumwabenplatten anfälliger für Schnittflächenversagen und Trennungen unter Scherbelastung sind, was bedeutet, dass ihre Leistungsgrenzen oft von der Klebstoffschicht bestimmt werden.
Für Projekte mit höherer Nachfrage neigen Kunden daher dazu, mehrere Punkte zu überprüfen: ob der Klebstofftyp geeignet ist, ob die Bondline einheitlich ist, ob die Knoten oder Schnittstellen stabil sind und ob Scher-, Peel- oder gleichwertige Validierungstests durchgeführt wurden.
Löten: Eine bessere Eignung für Hochleistungs-Metallwabensysteme
Das Löten wird häufiger mit Aluminium-Wabenkernen, Stahlwabenkernen und Edelstahl-Wabenkernen verwendet. Im Vergleich zur Klebstoffbindung eignet es sich besser für Projekte, die eine stärkere strukturelle Integrität, bessere Schnittstellenbindung und höhere mechanische Leistung erfordern, was es zu einer geeigneteren Methode für leistungsstarke Metallsandwichstrukturen macht.
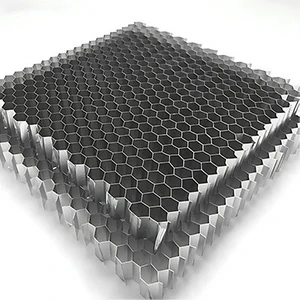
Für Aluminiumwabenkerne wird das Löten typischerweise in Hochleistungsmetall-Sandwichstrukturen bevorzugt, insbesondere bei stärkeren Grenzflächenbindungen und größerer struktureller Konsistenz.
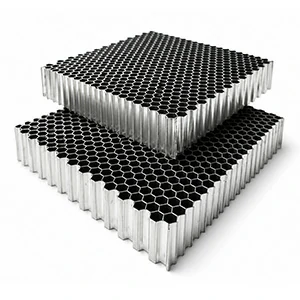
Für Stahl- und Edelstahlwabenkerne ist das Löten in der Regel besser geeignet für die Verbindungseigenschaften von Metallwabensystemen und eignet sich besser für Anwendungen, die höhere Festigkeit und härtere Betriebsbedingungen erfordern.
Der Hauptwert des Lötens liegt in seiner Fähigkeit, eine stabile metallische Bindung zu schaffen, die die Last von der Grenzfläche in die vollständige Wabenkernschicht überträgt, anstatt die Leistung zu früh durch eine Klebschicht einschränken zu lassen. Bestehende Forschungen zeigen, dass bei denselben Spezifikationen gelötete Aluminiumwabenplatten in flacher Druckfestigkeit, Plateauspannung, Scherfestigkeit und Rollerabbruchfestigkeit besser abschneiden als klebrig gebundene Paneele. Deshalb wird das Löten oft in hochgefragten Metallwabensystemen bevorzugt.
Natürlich garantiert das Löten nicht in jeder Kennzahl eine bessere Leistung. In Projekten, bei denen Modul und strukturelle Steifigkeit ebenfalls entscheidend sind, muss die Leistung dennoch anhand des spezifischen Materialtempers und der tatsächlichen Dienstbedingungen bewertet werden.
Schweißen: Ein ergänzender Weg für spezielle Metallwabenstrukturen
Schweißen wird häufiger in Spezialmetallwabensystemen wie Stahl-/Edelstahlwabenkernen, Titanwabenkernen und bestimmten Superlegierungswabenkernen eingesetzt. Obwohl der Anwendungsbereich enger ist als Klebkleben oder Löten, spielt es eine klare Rolle bei Hochtemperaturen, harten Umgebungen und Hochleistungsmetallstrukturen.
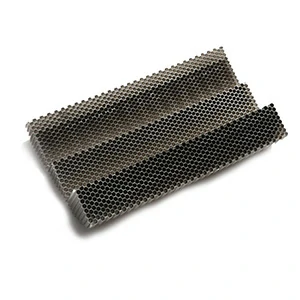
Für Titanwabenkerne eignet sich das Schweißen besser für Bauwerke, die eine hohe spezifische Festigkeit, Korrosionsbeständigkeit und erhöhte Einsatztemperaturen erfordern;
Für Superlegierungs-Wabenkerne wird es bevorzugt, wenn Anwendungen hohe Temperaturstabilität, Oxidationsbeständigkeit und langfristige thermische Leistung erforderlich sind;
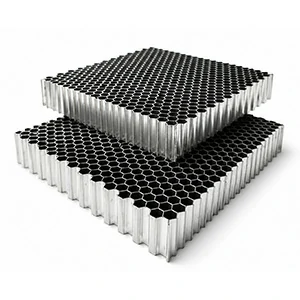
Bei Edelstahl-Wabenkernen tendiert es zu Metallwabenstrukturen, die Korrosionsbeständigkeit, Stoßfestigkeit und höhere strukturelle Integrität erfordern.
Schweißen ist nicht deshalb wertvoll, weil es häufiger ist, sondern weil es besser für hohe Temperaturen oder raue Dienstbedingungen geeignet ist, bei denen Klebstoffe möglicherweise nicht ausreichen. In diesem Sinne sollte es als ergänzender Weg für spezielle Metallwabenstrukturen verstanden werden, nicht als Standardweg für Standardprojekte mit Wabenplatten.
Für die meisten Standard-Wabensandwich-Projekte bleiben jedoch die beiden relevantesten und am häufigsten verglichenen Optionen klebstoffgebundene Wabenkerne und gebrazte Wabenkerne.
Klebeklebende vs. gebratete Wabenkerne: Was ist der Unterschied?
| Vergleichsdimension | Klebstoffgebundener Wabenkern | Lodierter Wabenkern |
| Common-Core-Materialien | Aluminium-Wabenkern, Aramid-Wabenkern | Aluminium-Wabenkern, Stahlwabenkern, Edelstahl-Wabenkern |
| Bindungslogik | Zur Haftung basiert auf der Klebstoffschicht und der Schnittstelle | Tendiert zur monolithischen Metallbindung |
| Vorteile | Ausgereiftes Verfahren, Kompatibilität mit breiten Flächen, ausgezeichnete Verbundkompatibilität | Überlegene Kompressions-, Scher- und Abziehfestigkeit; höhere Grenzflächen-Haftfähigkeit |
| Einschränkungen | Anfälliger für den Zustand der adhäsiven Schicht, des Knotens und der Grenzfläche | Höhere Prozessanforderungen; bieten in manchen Fällen möglicherweise keine bessere Modulleistung |
| Scheiterndenz | Wahrscheinlicher ist es, zuerst durch Entbindung, Flächenflächenversagen oder Haftprobleme zu versagen. | Verzögert den Versagen, bis er auf der Ebene des gesamten Wabenkerns auftritt |
| Wichtige Bewertungsbegriffe | Leichtgewicht, Verbundkompatibilität, Standard-Sandwich | Druckbeständigkeit, Scherfestigkeit, Peel-Widerstand, strukturelle Integrität |
| Besser geeignete Anwendungen | Standard-Leichtgewichts-Sandwich-Strukturen, Konstruktionen, die eine hohe Verbundkompatibilität erfordern | Hochleistungsmetall-Sandwichstrukturen, Entwürfe mit größerer struktureller Integrität |
| Wichtige Projektverifikationspunkte | Klebstofftyp, Gleichmäßigkeit der Klebstoffschicht, Knotenstabilität, Scher-/Abpeel-Validierung | Ob eine höhere strukturelle Festigkeit wirklich erforderlich ist und ob sie den Zielbedingungen entspricht |
Klebstoffgebundene Wabenkerne und gebratete Wabenkerne sind nicht einfach eine Frage davon, dass einer "besser" ist als der andere. Sie spiegeln unterschiedliche strukturelle Prioritäten und unterschiedliche Anforderungen an den Servicezustand wider.
- Klebstoffgebundene Wabenkerne eignen sich besser für standardisierte, leichte Sandwichstrukturen, bei denen Verbundkompatibilität, Prozessreife und stabile Leistung in konventionellen Anwendungen am wichtigsten sind.
- Gebratete Wabenkerne eignen sich besser für Metallwabensysteme, die eine höhere Kompression, Scher- und Abschalfestigkeit sowie eine stärkere strukturelle Integrität erfordern.
Der eigentliche Entscheidungspunkt ist nicht der Name des Prozesses an sich, sondern ob Ihr Projekt mehr Wert auf die Verbundkompatibilität oder die Gesamtfestigkeit der Bindung legt.
Bisher konzentrierte sich die Diskussion darauf, wie Wabenkerne verbunden werden. In echten Projekten vergleichen Nutzer jedoch meist nicht nur das Kernmaterial, sondern auch die endgültigen Paneelstrukturen, die durch verschiedene Fertigungswege entstehen. Deshalb muss die Verbindungsmethode auf Kernebene letztlich im Hinblick auf die Panelstrukturen verstanden werden, zu denen sie führt.
Warum Wabenplattenfertigungsmethoden strukturelle Ergebnisse direkt beeinflussen
Wabenplatten sehen zwar alle wie "Frontblatt + Wabenkern"-Sandwichstrukturen aus, aber der eigentliche Unterschied liegt oft in ihrer Herstellung. In der Praxis sind die beiden Hauptrouten klebefestige Platten und geschweißte Wabenplatten.
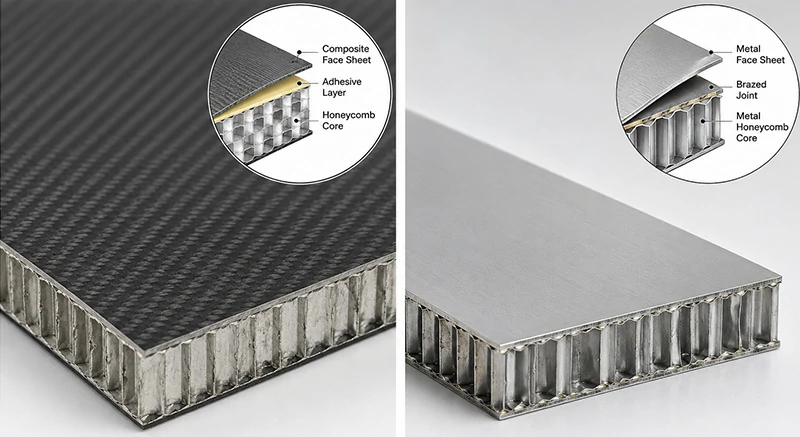
Klebeverklebte Paneele
Diese sind in Standard-Sandwich-Anwendungen häufiger vorkommend, wobei typische Beispiele Aluminium-Wabenplatten, Aramid-Waben-Sandwichstrukturen, Carbonfaser-Wabenplatten und Glasfaser-Wabenplatten sind.
Was diese Paneltypen gemeinsam haben, ist:
- Größere Flexibilität bei der Auswahl von Frontblatt
- Einfachere Mehrmaterialintegration
- Bessere Eignung für leichte und Standard-Sandwich-Strukturen
- stärker Wert auf Kompatibilität und Prozessstabilität
Geblasene Wabenplatten
Diese werden typischerweise in Hochleistungsmetall-Sandwichstrukturen verwendet, wobei gelötete Aluminiumwabenplatten das repräsentativste Beispiel sind.
Im Vergleich zu standardmäßig klebrig gebundenen Paneelen gehören zu ihren prägenden Merkmalen:
- Monolithische Gelenkintegrität
- Flächenfestigkeit und strukturelle Beständigkeit
- Stärkere Kompressions-, Scher- und Peel-Leistung
- Eignung für anspruchsvolle Metallwabensysteme und härtere Einsatzbedingungen
Kurz gesagt: Klebstoffgebundene Paneele sind eher auf Leichtbaukonstruktion und Verbundkompatibilität ausgerichtet, während geschweißte Wabenplatten eher auf leistungsstarke Metall-Sandwichstrukturen und eine stärkere strukturelle Zuverlässigkeit ausgerichtet sind.
Welche Wabenverbindungsmethode passt am besten zu Ihrem Projekt?
Bei Wabenstrukturen liegt der entscheidende Unterschied oft nicht nur im Material, sondern auch in der Verbindungsroute und der dahinterstehenden Fertigungslogik. Selbst bei demselben Kern- oder Plattentyp führen unterschiedliche Verbindungsmethoden zu unterschiedlichen strukturellen Grenzwerten, Versagensverhalten und Einsatzgeeignetheit.
- Klebstoffbindung ist in der Regel besser geeignet für Standard-Leichte Sandwich-Strukturen, bei denen Kompatibilität der Bindung, Prozessreife und stabile Leistung in Routineanwendungen Priorität haben.
- Lassen ist in der Regel besser geeignet für hochgefragte Metallwabensysteme, bei denen die Integrität monolithischer Bindungen und stärkere Kompression, Scherung und Abbruchwiderstand wichtiger sind.
- Das Schweißen ist hauptsächlich relevant für spezielle Metallwabenstrukturen aus Titan, Edelstahl oder Hochtemperaturlegierungen, insbesondere in rauen oder hohen Temperaturumgebungen.
Die eigentliche Frage ist also nicht, welcher Prozess auf dem Papier besser klingt. Sondern welche Route am besten zu deinen tatsächlichen Betriebsbedingungen und strukturellen Prioritäten passt.